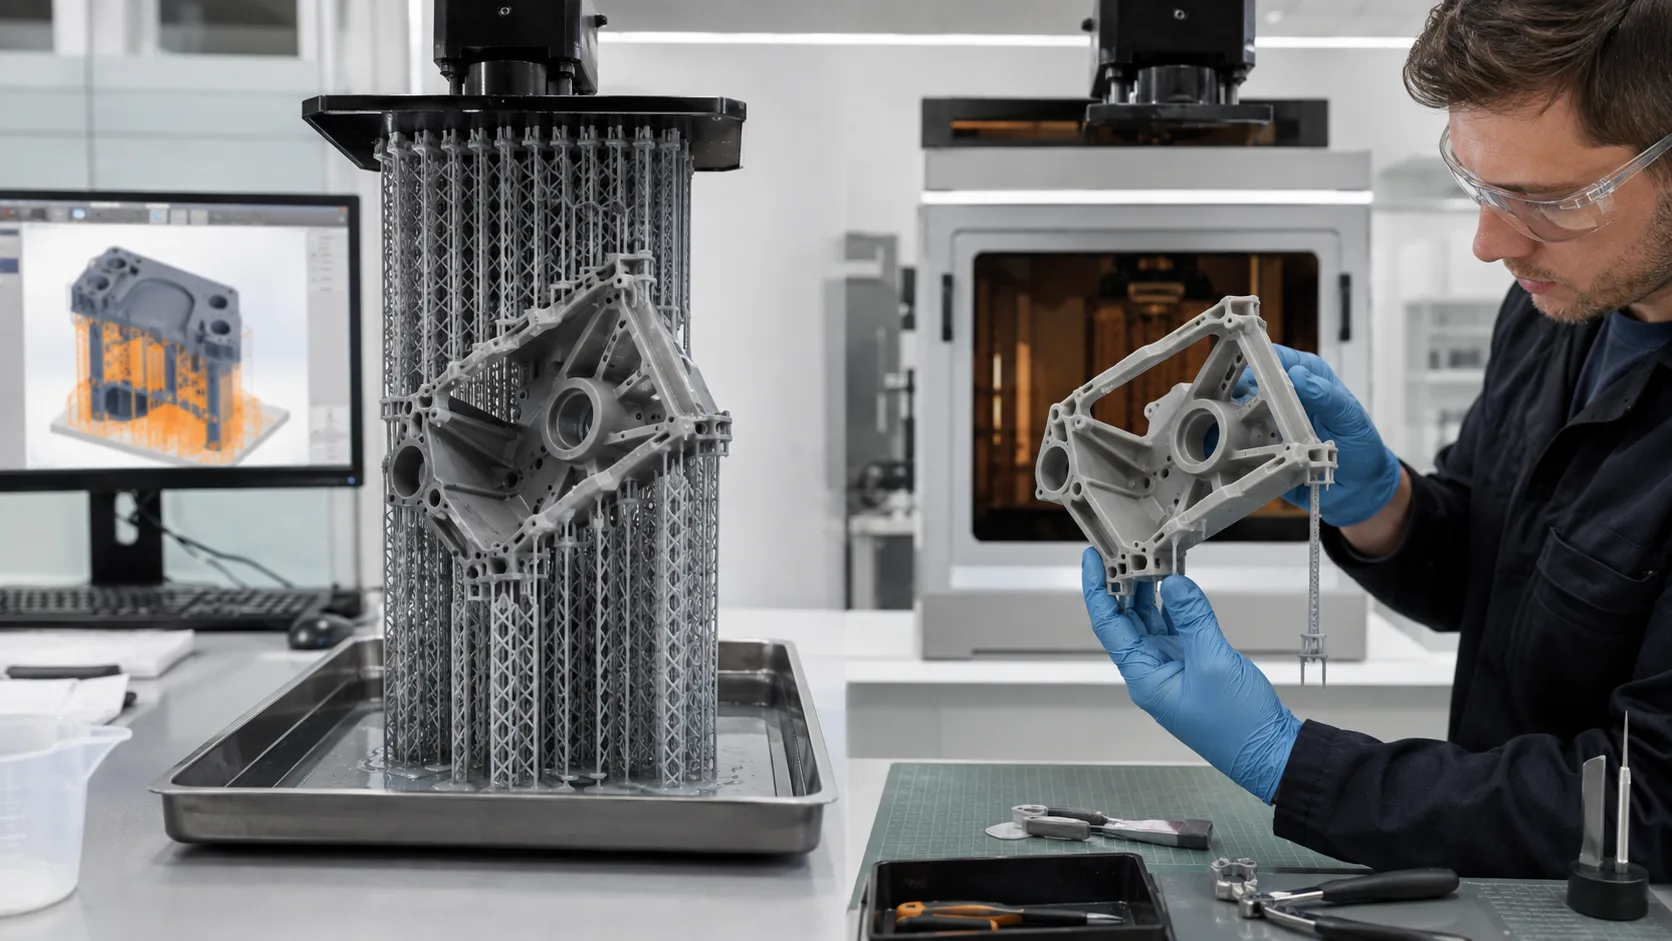
En la impresión 3D de resina, los soportes automáticos y manuales no son métodos completamente opuestos, sino dos formas de resolver el mismo problema: mantener estable una pieza durante la fabricación y proteger la calidad final. Los soportes automáticos ofrecen rapidez y un punto de partida eficiente, mientras que los soportes manuales permiten mayor control sobre zonas críticas, superficies visibles y geometrías complejas.
¿Qué función cumplen los soportes en la impresión 3D de resina?
Los soportes son estructuras temporales que conectan la pieza impresa con la plataforma de construcción. Su función principal es mantener las zonas que no tienen suficiente apoyo durante el proceso de impresión.
En las impresoras de resina basadas en fotopolimerización, cada capa nueva debe adherirse correctamente a la capa anterior. Cuando una sección del modelo comienza a aparecer sin una conexión suficiente con la plataforma o con capas anteriores, esa zona puede deformarse, separarse o fallar.
Los soportes ayudan principalmente a:
- sujetar áreas suspendidas o voladizos;
- reducir deformaciones durante la impresión;
- mantener la orientación diseñada del modelo;
- distribuir las fuerzas generadas durante la separación de capas;
- mejorar la probabilidad de completar correctamente una impresión.
Sin embargo, añadir más soportes no siempre significa obtener mejores resultados.
Un exceso de estructuras puede provocar:
- mayor consumo de resina;
- más tiempo de retirada y limpieza;
- más puntos de contacto sobre la superficie;
- mayor posibilidad de marcas visibles.
Por esta razón, la preparación de soportes debe considerarse como parte del diseño del proceso de impresión, no simplemente como una función automática del software.
Cómo funcionan los soportes automáticos en un software de impresión 3D
Los soportes automáticos son generados por el software de laminado (slicer) mediante algoritmos que analizan diferentes características del modelo.
Dependiendo del programa utilizado, el sistema puede considerar factores como:
- orientación de la pieza;
- ángulos de inclinación;
- zonas sin soporte suficiente;
- tamaño de las superficies;
- posición relativa respecto a la plataforma;
- configuración seleccionada por el usuario.
Después del análisis, el software coloca estructuras de soporte siguiendo reglas predefinidas.
Este sistema tiene una ventaja evidente: reduce considerablemente el tiempo de preparación, especialmente cuando se trabaja con muchas piezas o con modelos que no requieren una optimización extrema.
Por ejemplo, en una producción de varios modelos dentales similares o prototipos industriales repetitivos, la generación automática puede acelerar el flujo de trabajo inicial.
No obstante, los algoritmos no conocen completamente el objetivo final de la pieza.
El software puede detectar una zona que necesita soporte desde un punto de vista geométrico, pero normalmente no puede valorar aspectos como:
- si esa zona será una superficie estética visible;
- si una marca de soporte afectará al montaje;
- si una pieza funcional necesita una zona concreta sin contacto;
- si una determinada orientación facilita mejor el postprocesado.
Por esta razón, muchos profesionales utilizan los soportes automáticos como primera propuesta y posteriormente realizan una revisión manual.
Qué son los soportes manuales y cuándo utilizarlos
Los soportes manuales consisten en colocar, modificar o eliminar estructuras de soporte directamente según el criterio del usuario.
Este método requiere más experiencia porque la persona debe comprender:
- cómo se comporta la geometría durante la impresión;
- qué zonas necesitan realmente apoyo;
- dónde colocar los puntos de contacto;
- cómo minimizar daños superficiales.
La principal ventaja de los soportes manuales es el control.
Un técnico puede decidir colocar soportes:
- en zonas ocultas de la pieza;
- cerca de áreas estructuralmente importantes;
- evitando superficies funcionales;
- reduciendo puntos de contacto innecesarios.
Esto resulta especialmente útil en:
Prototipos industriales
En piezas utilizadas para validación de diseño, montaje o pruebas funcionales, una marca de soporte puede afectar a una zona de contacto o una superficie de referencia.
La colocación manual permite priorizar las áreas importantes.
Modelos dentales
En aplicaciones dentales, la calidad superficial y la precisión geométrica suelen ser factores relevantes.
La estrategia de soportes debe adaptarse al tipo de modelo, orientación, material utilizado y procedimiento posterior. Los parámetros concretos de impresión, limpieza y curado deben seguir siempre la documentación técnica del fabricante de la resina y los procedimientos establecidos para cada aplicación.
Piezas con detalles finos
Componentes pequeños, estructuras con paredes delgadas o geometrías complejas pueden necesitar una distribución de soportes más cuidadosa que la proporcionada por una generación automática estándar.
Comparación entre soportes automáticos y manuales en impresión 3D
La elección entre soportes automáticos y manuales depende principalmente del nivel de control necesario, la complejidad de la pieza y el objetivo final de fabricación.
No existe un método universalmente superior. En producción profesional, la mejor estrategia suele combinar ambos enfoques: utilizar la generación automática para ahorrar tiempo y realizar una revisión manual para optimizar los puntos críticos.
| Criterio | Soportes automáticos | Soportes manuales |
|---|---|---|
| Tiempo de preparación | Más rápido, especialmente para muchos modelos | Más lento, requiere experiencia |
| Facilidad de uso | Adecuado para usuarios principiantes e intermedios | Requiere conocimiento del proceso |
| Control de ubicación | Limitado por el algoritmo y configuración | Alto control sobre cada punto |
| Calidad superficial | Puede generar contactos en zonas visibles | Permite proteger superficies importantes |
| Optimización de material | Puede añadir estructuras innecesarias | Puede reducir soportes excesivos |
| Piezas complejas | Buena base inicial | Mejor para geometrías críticas |
| Producción repetitiva | Muy eficiente | Puede requerir más tiempo técnico |
Ventajas principales de los soportes automáticos
Los soportes automáticos tienen varias ventajas dentro de un flujo profesional de impresión 3D.
1. Reducción del tiempo de preparación
Cuando se reciben muchos archivos o se necesita preparar rápidamente una impresión, la generación automática permite crear una primera configuración en pocos segundos o minutos.
Esto es especialmente útil en:
- producción de modelos dentales repetitivos;
- prototipos internos;
- fabricación de pequeñas series;
- validaciones iniciales de diseño.
2. Mayor consistencia entre operadores
En equipos donde varias personas preparan archivos, los soportes automáticos pueden ayudar a establecer una base común de trabajo.
Aunque siempre es recomendable revisar el resultado, una configuración estándar reduce diferencias entre operadores.
3. Adaptación a geometrías complejas
Los algoritmos modernos pueden identificar muchas zonas problemáticas que podrían pasar desapercibidas durante una revisión rápida.
Sin embargo, el resultado debe evaluarse siempre antes de imprimir.
Limitaciones de los soportes automáticos
Aunque son una herramienta muy útil, los soportes automáticos tienen algunas limitaciones.
No entienden completamente la función de la pieza
Un algoritmo analiza principalmente geometría, pero no conoce necesariamente la función del componente.
Por ejemplo:
- una superficie externa puede ser importante para apariencia;
- una cara plana puede utilizarse como referencia de montaje;
- una zona interior puede requerir menor cantidad de marcas.
La decisión final debe considerar el uso real de la pieza.
Pueden generar más soportes de los necesarios
Una configuración automática conservadora puede añadir estructuras adicionales para aumentar la seguridad de impresión.
Esto puede reducir riesgos de fallo, pero también aumentar:
- consumo de resina;
- tiempo de retirada;
- trabajo de acabado superficial.
Ventajas principales de los soportes manuales
Los soportes manuales ofrecen mayor capacidad de optimización.
Un técnico experimentado puede decidir:
- dónde colocar cada punto de contacto;
- qué zonas proteger;
- qué áreas dejar libres;
- cómo orientar mejor la pieza.
Este control es importante cuando la calidad superficial tiene prioridad.
Ejemplo: prototipo industrial funcional
En una carcasa diseñada para validar un producto, determinadas zonas pueden necesitar:
- ajuste con otros componentes;
- superficies lisas;
- dimensiones consistentes.
Colocar soportes manualmente permite evitar contactos en esas áreas críticas.
Ejemplo: modelos dentales
En modelos utilizados dentro de un flujo digital dental, la orientación y los soportes deben adaptarse al tipo de modelo, resina y procedimiento posterior.
La configuración correcta depende de la documentación técnica del material y del equipo utilizado. No existe una única configuración válida para todas las resinas.
Los parámetros de lavado, exposición y curado deben seguir siempre las instrucciones oficiales del fabricante de la resina y los procedimientos definidos para cada aplicación.
Diferencias según la tecnología: SLA, DLP y LCD/MSLA
Los principios generales de soporte son similares en diferentes tecnologías de resina, pero existen diferencias importantes entre SLA, DLP y LCD/MSLA.
SLA (estereolitografía láser)
La tecnología SLA utiliza un láser para solidificar selectivamente la resina capa por capa.
Sus características habituales incluyen:
- alta precisión;
- buen acabado superficial;
- gran capacidad para piezas detalladas.
En SLA, la orientación y los soportes tienen una influencia importante porque la pieza está sometida a fuerzas durante el proceso de separación entre capas.
Una estrategia adecuada puede ayudar a reducir deformaciones y mejorar la estabilidad.
DLP (Digital Light Processing)
La tecnología DLP utiliza un proyector digital basado normalmente en un sistema de microespejos para curar una capa completa mediante un patrón de luz.
Sus características pueden incluir:
- alta velocidad de fabricación;
- buena precisión;
- capacidad para producir varias piezas simultáneamente.
La estrategia de soportes sigue dependiendo principalmente de la geometría del modelo, la resina utilizada y la configuración del proceso.
LCD/MSLA
Las impresoras LCD o MSLA utilizan una pantalla como máscara de exposición para controlar la luz que llega a la resina.
Son ampliamente utilizadas en equipos profesionales debido a su relación entre resolución, tamaño de construcción y coste del sistema.
Al igual que en SLA y DLP, los soportes deben configurarse considerando:
- tamaño de pieza;
- orientación;
- resistencia requerida;
- superficie visible;
- proceso posterior.
Cómo elegir la estrategia de soportes adecuada
Antes de generar soportes, conviene analizar cinco factores principales.
1. Geometría de la pieza
Preguntas importantes:
- ¿Tiene zonas suspendidas?
- ¿Existen paredes delgadas?
- ¿Hay detalles pequeños?
- ¿La pieza tiene cavidades internas?
Las geometrías más complejas suelen necesitar mayor revisión manual.
2. Importancia del acabado superficial
Si la superficie donde estarán los soportes será visible o funcional, conviene priorizar una estrategia que reduzca marcas.
En piezas industriales de presentación o componentes de ajuste, esto puede ser más importante que reducir unos minutos de preparación.
3. Cantidad de piezas
Para producción repetitiva:
- soportes automáticos + revisión rápida suelen ser eficientes.
Para una pieza única de alto valor:
- puede compensar dedicar más tiempo a una configuración manual.
4. Experiencia del operador
Un usuario con experiencia puede obtener mejores resultados con soportes manuales porque comprende cómo modificar orientación, contacto y distribución.
Para equipos nuevos, los soportes automáticos proporcionan una base inicial más sencilla.
5. Material utilizado
Las propiedades de la resina influyen en el comportamiento durante impresión.
Diferentes materiales pueden presentar diferencias en:
- rigidez;
- flexibilidad;
- contracción;
- comportamiento después del curado.
Por ello, la configuración debe basarse en los datos técnicos proporcionados por el fabricante del material.
Flujo de trabajo recomendado para usuarios profesionales
Un flujo equilibrado suele seguir estos pasos:
Paso 1: Analizar el modelo 3D
Antes de colocar soportes:
- revisar geometría;
- identificar superficies importantes;
- definir orientación inicial.
Paso 2: Generar soportes automáticos
Utilizar el software de preparación para crear una primera versión.
Paso 3: Revisar manualmente
Comprobar:
- zonas críticas;
- puntos de contacto;
- estabilidad;
- posibles marcas.
Paso 4: Optimizar
Eliminar soportes innecesarios y añadir refuerzos donde sea necesario.
Paso 5: Realizar una impresión de prueba cuando sea necesario
Para piezas importantes, una prueba inicial puede ayudar a validar orientación y configuración antes de fabricar una serie.
Errores habituales al preparar soportes
Añadir demasiados soportes pensando que siempre mejora el resultado
Más soportes pueden aumentar la seguridad, pero también generan más trabajo posterior.
No considerar la orientación
La orientación del modelo puede ser tan importante como la cantidad de soportes.
Una mala orientación puede aumentar la necesidad de soportes y empeorar la superficie.
Confiar completamente en la generación automática
Los algoritmos son herramientas de asistencia, no sustituyen la evaluación técnica.
Ignorar el postprocesado
La retirada de soportes forma parte del proceso completo.
La pieza debe manipularse siguiendo las recomendaciones del fabricante del material, incluyendo requisitos de protección personal, limpieza y curado cuando corresponda.
Conclusión
Los soportes automáticos vs manuales en impresión 3D representan dos estrategias complementarias dentro de la fabricación con resina.
Los soportes automáticos destacan por velocidad, facilidad y consistencia, mientras que los soportes manuales ofrecen mayor control sobre calidad superficial, orientación y necesidades específicas del proyecto.
Para aplicaciones profesionales como prototipos industriales, modelos dentales o producción de pequeñas series, normalmente la mejor opción es combinar ambos métodos: utilizar la automatización como punto inicial y aplicar conocimiento técnico para optimizar el resultado final.
Antes de iniciar un proyecto, conviene evaluar la geometría de la pieza, el material seleccionado, la tecnología utilizada y los requisitos del producto terminado.
Yidimu puede colaborar con usuarios profesionales en la evaluación de proyectos de impresión 3D, pruebas de muestra y selección de una estrategia adecuada según la aplicación.
FAQ
1. ¿Son mejores los soportes automáticos o los manuales en impresión 3D de resina?
No existe una respuesta única. Los soportes automáticos son más rápidos, mientras que los manuales ofrecen mayor control. En aplicaciones profesionales suele utilizarse una combinación de ambos métodos.
2. ¿Los soportes automáticos pueden evitar todos los fallos de impresión?
No. Los soportes automáticos ayudan a reducir riesgos, pero el resultado depende también de la orientación, la configuración de impresión, la resina, el equipo y el proceso de postprocesado.
3. ¿Cuándo debería utilizar soportes manuales?
Son recomendables cuando la pieza tiene superficies importantes, geometrías complejas, detalles pequeños o requisitos elevados de acabado.
4. ¿Los soportes funcionan igual en SLA, DLP y LCD/MSLA?
El concepto general es similar, pero cada tecnología tiene diferencias en fuente de luz, proceso de exposición y comportamiento del equipo. La estrategia debe adaptarse al sistema utilizado.
5. ¿Más soportes significan una impresión más segura?
No necesariamente. Un exceso de soportes puede aumentar marcas superficiales, consumo de material y tiempo de acabado.
6. ¿Puedo usar la misma configuración de soportes para todas las resinas?
No. Las propiedades del material cambian según la formulación. Siempre deben consultarse las instrucciones técnicas del fabricante de la resina.
7. ¿Qué software genera soportes automáticos?
Muchos programas de preparación de impresión incluyen funciones automáticas de soporte. La disponibilidad y calidad dependen del software utilizado.
8. ¿Los soportes afectan la precisión final de una pieza?
Pueden influir en determinadas zonas debido a los puntos de contacto y al proceso posterior de retirada. Por eso la orientación y colocación son importantes.
9. ¿Qué método es mejor para producción pequeña?
Depende del producto. Para piezas repetitivas, una estrategia automática revisada puede ser eficiente. Para piezas críticas, puede ser necesario un ajuste manual.
10. ¿Yidimu puede ayudar a seleccionar soportes para un proyecto?
Sí. Los usuarios pueden evaluar aplicaciones mediante pruebas de muestra y analizar la configuración adecuada según pieza, material y objetivo de fabricación.