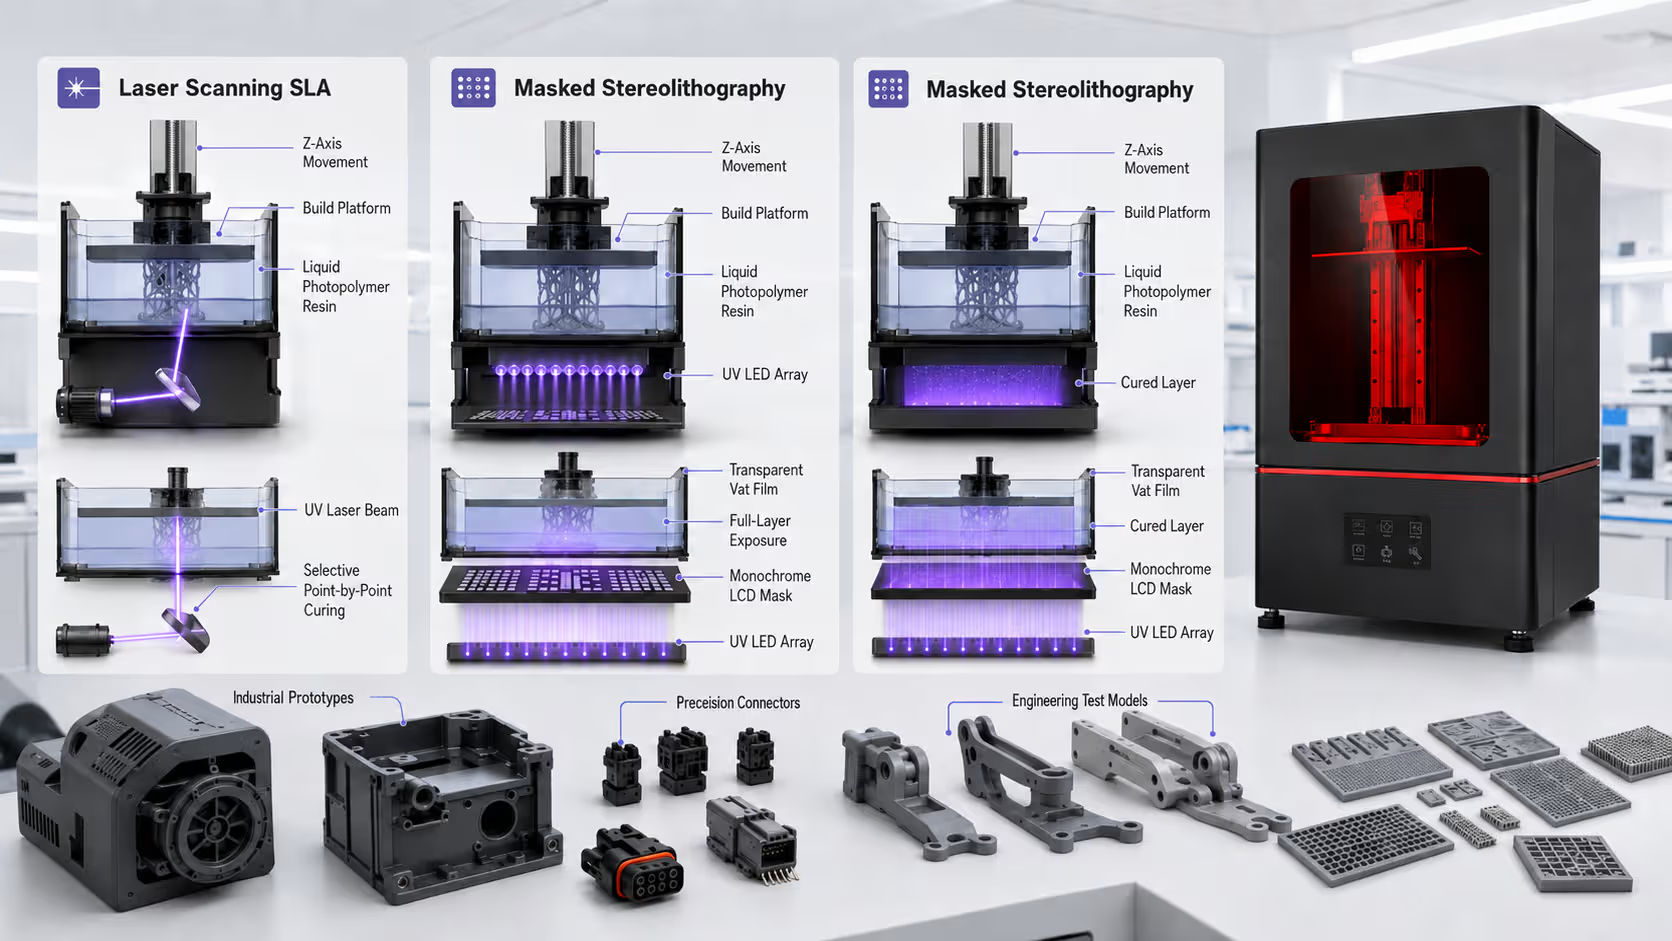
SLA, LCD y MSLA utilizan luz para solidificar selectivamente un fotopolímero líquido capa por capa. En el uso comercial, SLA suele identificar sistemas que escanean la resina con un láser, mientras que LCD/MSLA emplea una pantalla LCD como máscara y una fuente LED para exponer una capa completa. LCD describe principalmente el componente óptico; MSLA, el proceso de estereolitografía enmascarada.
Los tres términos aparecen con frecuencia en fichas técnicas, comparativas y solicitudes de equipos, pero no representan necesariamente tres categorías independientes. La clasificación técnica más amplia es la fotopolimerización en cuba, definida como un proceso de fabricación aditiva en el que un fotopolímero líquido contenido en una cuba se cura selectivamente mediante polimerización activada por luz.
Para una empresa industrial, la pregunta importante no es solamente si una máquina se denomina SLA, LCD o MSLA. La evaluación debe determinar si el sistema completo —impresora, óptica, resina, parámetros, soportes, lavado, secado, poscurado e inspección— puede producir repetidamente las piezas requeridas.
| Término | Significado | Método de exposición habitual | Relación técnica |
|---|---|---|---|
| SLA | Stereolithography o estereolitografía | En el uso industrial habitual, un láser escanea selectivamente cada sección de la capa | Es un término histórico de la impresión con resina y también se utiliza de forma amplia en el mercado |
| LCD | Liquid Crystal Display | Una matriz LED ilumina una pantalla LCD que actúa como máscara digital | Describe principalmente el componente de enmascaramiento del sistema |
| MSLA | Masked Stereolithography | Una máscara digital define la geometría que se expone simultáneamente en cada capa | Es el nombre del proceso utilizado habitualmente por las impresoras de resina LCD |
Qué es la impresión 3D SLA
SLA significa stereolithography. El proceso parte de un modelo tridimensional que se divide digitalmente en secciones horizontales. Durante la impresión, una fuente de luz cura las zonas de resina correspondientes a cada sección hasta formar la pieza completa.
Los componentes fundamentales de un sistema de fotopolimerización en cuba suelen incluir:
- Una cuba o tanque con resina fotosensible.
- Una plataforma de construcción.
- Una fuente de luz.
- Un sistema óptico que controla dónde llega la luz.
- Un mecanismo de movimiento en el eje Z.
- Un procedimiento para separar cada capa curada de la superficie de formación.
- Un archivo cortado que contiene la geometría de cada capa.
En el lenguaje habitual del sector, una “impresora SLA” suele referirse a una máquina que utiliza un punto láser controlado mediante galvanómetros u otro sistema de direccionamiento. El láser recorre el contorno y las zonas interiores que deben solidificarse.
La exposición es secuencial: el punto de luz se desplaza a lo largo de una trayectoria. El tiempo requerido para una capa puede cambiar según su superficie, complejidad, estrategia de escaneo, potencia óptica y parámetros del material.
Sin embargo, no conviene reducir todo el concepto de estereolitografía a una única arquitectura. Tanto los sistemas láser como otras variantes de fotopolimerización utilizan luz para crear capas de resina sólida. Por eso, al comparar equipos, es preferible especificar “SLA con láser” cuando se quiere distinguir esta arquitectura de LCD/MSLA.
Qué es la impresión 3D LCD
Una impresora 3D LCD normalmente utiliza una matriz de diodos LED como fuente de luz y una pantalla LCD como máscara de exposición.
La pantalla LCD no suele ser la fuente que cura directamente la resina. Su función es controlar qué zonas de la luz pueden atravesar el sistema. Los píxeles correspondientes a la geometría de la capa permiten el paso de la energía luminosa, mientras que las demás zonas la bloquean o reducen.
El proceso óptico básico puede resumirse así:
- La matriz LED genera la luz.
- El sistema óptico distribuye y dirige esa luz.
- La pantalla LCD muestra la máscara correspondiente a la capa.
- La luz atraviesa las zonas activas de la máscara.
- La resina situada en esas zonas recibe la exposición.
- La sección completa de la capa se solidifica.
- La plataforma se mueve para preparar la siguiente capa.
En una implementación profesional, el resultado no depende únicamente de la pantalla. También intervienen la uniformidad de la matriz LED, la colimación de la luz, la distancia entre los componentes ópticos, el control térmico, la calibración, la transmisión de la pantalla, el comportamiento de la resina y el mecanismo de separación.
Las pantallas monocromáticas se utilizan ampliamente porque están diseñadas para transmitir la longitud de onda necesaria de forma más eficiente que muchas pantallas LCD de color convencionales. Esto no significa que todas las pantallas monocromáticas tengan la misma transmisión, estabilidad, vida útil o comportamiento térmico.
Por esa razón, afirmar que una impresora es “monocromática” no es suficiente para determinar su rendimiento industrial.
Qué es la impresión 3D MSLA
MSLA significa Masked Stereolithography, es decir, estereolitografía enmascarada.
En este proceso, la geometría de cada capa se representa mediante una máscara digital. Una fuente de luz ilumina esa máscara y expone simultáneamente las zonas de resina correspondientes a la sección de la pieza.
En la mayoría de las impresoras MSLA actuales, la máscara es una pantalla LCD. Por eso aparecen términos comerciales como:
- LCD resin printer.
- LCD 3D printer.
- LCD stereolithography.
- MSLA printer.
- Masked SLA printer.
Normalmente, estos nombres describen la misma arquitectura fundamental desde perspectivas distintas. “LCD” identifica el componente de máscara y “MSLA” identifica el método de exposición enmascarada.
No sería correcto presentar LCD y MSLA como dos procesos totalmente separados. Una impresora puede ser al mismo tiempo una impresora LCD y una impresora MSLA.
Existen sistemas de exposición enmascarada con diferentes diseños ópticos, fuentes de luz, pantallas, películas de separación, estructuras mecánicas y métodos de calibración. Por tanto, compartir la denominación MSLA tampoco significa que dos máquinas producirán automáticamente los mismos resultados.
Cómo se relacionan SLA, LCD y MSLA
La confusión surge porque los términos mezclan niveles distintos de clasificación.
SLA puede utilizarse como nombre histórico del proceso de estereolitografía o, de manera más específica, para identificar equipos que curan la resina mediante un láser.
LCD describe el tipo de pantalla que genera la máscara de cada capa.
MSLA describe la estereolitografía que utiliza una máscara para exponer simultáneamente una sección completa.
Una comparación técnicamente útil debe separar dos arquitecturas principales:
- SLA con láser y exposición por escaneo.
- LCD/MSLA con exposición enmascarada de capa completa.
Esta distinción permite analizar mejor la velocidad, la formación de los detalles XY, la capacidad de producción por lotes y las necesidades de mantenimiento sin crear diferencias artificiales entre LCD y MSLA.
Cómo funciona una impresora SLA con láser
El flujo típico comienza con un archivo CAD o un modelo tridimensional exportado en un formato compatible con el software de preparación.
Preparación digital
El operador revisa la escala, la orientación, las superficies críticas, las cavidades, los orificios de drenaje y la necesidad de soportes. El software divide el modelo en capas y calcula las trayectorias de exposición.
Posicionamiento de la plataforma
La plataforma se coloca a la distancia necesaria de la superficie donde se formará la primera capa. La configuración exacta depende de si el equipo trabaja de abajo hacia arriba, de arriba hacia abajo u otra variante.
Escaneo de la capa
El láser se dirige hacia las zonas que deben curarse. El punto de luz recorre la sección según la estrategia establecida por el software y el sistema de control.
Separación y movimiento
Una vez formada la capa, la máquina ejecuta el movimiento necesario para separarla de la superficie de formación y permitir que la resina vuelva a cubrir el área.
Repetición
El sistema repite el escaneo, la separación y el reposicionamiento hasta completar todas las capas.
Posprocesado
La pieza se retira, se deja drenar y se lava siguiendo las instrucciones del material. Después se seca completamente, se retiran los soportes en la etapa indicada y se realiza el poscurado UV correspondiente.
Cómo funciona una impresora LCD/MSLA
La preparación digital inicial es parecida, pero el sistema de exposición funciona de otra manera.
Generación de la máscara
El software convierte cada sección del modelo en una imagen digital. Esta imagen determina qué píxeles permiten el paso de la luz.
Exposición de la capa completa
La fuente LED ilumina la pantalla LCD. Las zonas definidas por la máscara dejan pasar la energía luminosa y exponen simultáneamente la sección completa de resina.
Separación de la capa
Después de la exposición, la plataforma se mueve y la capa se separa de la película o superficie de formación. La resina debe volver a fluir antes de la siguiente exposición.
Repetición del ciclo
Se muestra una nueva máscara, se expone la siguiente capa y el proceso continúa hasta terminar el modelo.
Lavado y poscurado
La pieza todavía necesita drenaje, lavado, secado, retirada de soportes, poscurado e inspección. La exposición de capa completa no elimina la necesidad de controlar el resto del proceso.
Un flujo profesional debe documentar la preparación del archivo, la resina, el perfil, la orientación, el lavado y el poscurado. La página de MiniDimu sobre el flujo completo de impresión 3D dental muestra cómo estas etapas se conectan dentro de un proceso repetible.
SLA con láser frente a LCD/MSLA
| Criterio | SLA con láser | LCD/MSLA | Qué debe verificar la empresa |
| Método de exposición | Un punto láser recorre selectivamente la capa | Una máscara LCD permite exponer la sección completa | La calidad y calibración del sistema óptico real |
| Fuente de luz | Láser dirigido mediante un sistema de escaneo | Matriz LED combinada con pantalla LCD | Longitud de onda, potencia, distribución y control |
| Formación de cada capa | Exposición secuencial a lo largo de una trayectoria | Exposición simultánea de las zonas activas | Tiempo total de ciclo, no solo tiempo de exposición |
| Influencia del área de la capa | Una sección más extensa puede requerir más recorrido | La exposición puede ser similar aunque aumente el área ocupada | Geometría, altura, separación y parámetros de movimiento |
| Formación del detalle XY | Depende del punto láser, trayectoria, óptica y resina | Depende del píxel, óptica, difusión luminosa y resina | Pieza impresa, no solo valor teórico |
| Superficie | Influida por el punto láser, orientación, capas y soportes | Influida por la cuadrícula de píxeles, antialiasing, orientación y soportes | Superficies curvas, inclinadas y zonas de contacto |
| Producción por lotes | Más geometría puede aumentar el recorrido del láser | Varios modelos pueden compartir la misma exposición de capa | Piezas aceptadas por lote y capacidad de posprocesado |
| Escalado a formatos mayores | Requiere controlar el recorrido y la calibración óptica | Requiere pantalla mayor, uniformidad luminosa y control de separación | Uniformidad entre centro, bordes y esquinas |
| Componentes de desgaste | Cuba, película, plataforma, elementos ópticos y mecánicos | Pantalla LCD, película, cuba, plataforma y sistema luminoso | Coste, procedimiento y disponibilidad de recambios |
| Compatibilidad de resina | Depende de longitud de onda, energía y perfil | Depende de longitud de onda, transmisión, energía y perfil | Documentación y parámetros para la resina exacta |
| Aplicaciones | Prototipos, modelos, piezas detalladas y producción especializada | Modelos dentales, prototipos, patrones, lotes y piezas detalladas | Resultado requerido, volumen y flujo completo |
La tabla no establece que una arquitectura sea universalmente superior. Dentro de cada categoría existen diferencias importantes en rigidez mecánica, control del eje Z, estabilidad térmica, óptica, software, perfiles de material y soporte técnico.
Cómo comparar la velocidad de impresión
La velocidad se suele simplificar excesivamente.
En un sistema SLA con láser, el punto luminoso recorre una trayectoria. Una capa con una superficie expuesta mayor o con numerosas geometrías puede exigir más escaneo.
En LCD/MSLA, la máscara puede exponer simultáneamente todos los modelos situados en la misma capa. Añadir más piezas a una plataforma no suele multiplicar linealmente el tiempo de exposición de esa capa.
Esto convierte a LCD/MSLA en una arquitectura especialmente relevante para la producción por lotes de modelos con alturas parecidas. Sin embargo, la exposición es solo una parte del ciclo.
El tiempo total también depende de:
- La altura de las piezas.
- La altura de capa configurada.
- El número total de capas.
- La resina utilizada.
- La temperatura y viscosidad del material.
- El tiempo de exposición.
- La velocidad de elevación.
- La distancia de separación.
- El tiempo de espera entre movimientos.
- La geometría y superficie de cada capa.
- La estrategia de soportes.
- El llenado, vaciado o calentamiento del sistema.
- El lavado, secado y poscurado posteriores.
Una plataforma llena puede tener un tiempo de impresión parecido al de una plataforma con una sola pieza de la misma altura en determinados sistemas MSLA. No obstante, aumenta el volumen de resina procesado, la fuerza de separación potencial, el número de soportes, el trabajo de retirada y la carga del posprocesado.
Por eso, la velocidad de una impresora industrial debe expresarse como producción aceptada por turno o por jornada, no solamente como milímetros por hora.
Resolución de pantalla, tamaño de píxel y altura de capa
Los términos “8K”, “12K” o “14K” llaman la atención, pero no representan por sí solos la exactitud de la pieza.
Resolución de pantalla
La resolución indica el número de píxeles que contiene la pantalla en una dirección determinada. Dos pantallas denominadas 8K pueden tener dimensiones físicas distintas.
Si una pantalla más grande distribuye el mismo número de píxeles sobre una superficie mayor, el tamaño físico de cada píxel también será mayor.
Tamaño de píxel XY
El tamaño de píxel representa la dimensión teórica de un píxel proyectado en el plano XY. Es un dato útil para comprender la discretización de la imagen, pero no equivale automáticamente al tamaño mínimo reproducible ni al error dimensional de la pieza.
La luz puede difundirse más allá del límite geométrico del píxel. La forma y distribución energética de la luz que llega a la resina pueden ser diferentes de la cuadrícula digital original. Este comportamiento suele analizarse mediante conceptos ópticos como la función de dispersión del punto.
La polimerización también tiene un umbral energético: una zona puede recibir suficiente energía para curarse aunque no coincida exactamente con el contorno ideal del píxel.
Altura de capa
La altura de capa describe el incremento nominal en el eje Z. Una capa más fina puede reducir ciertos escalones verticales, pero también aumenta el número de capas, los ciclos de separación y el tiempo total.
Una altura de capa pequeña no corrige automáticamente los errores XY ni garantiza una superficie mejor en todas las orientaciones.
Tamaño mínimo de característica
El tamaño mínimo que puede imprimirse de manera fiable depende de:
- Anchura y profundidad de la característica.
- Orientación.
- Exposición.
- Resina.
- Drenaje.
- Contracción.
- Soportes.
- Limpieza.
- Poscurado.
- Método de inspección.
Un texto elevado, un orificio, una ranura y una pared del mismo tamaño nominal pueden comportarse de manera diferente.
Exactitud dimensional
La exactitud dimensional indica cuánto se aproxima el resultado a la geometría objetivo bajo un método de medición definido.
No debe deducirse únicamente del tamaño de píxel. Es necesario establecer qué dimensiones se medirán, con qué instrumento, en qué estado de posprocesado y con qué tolerancia.
Repetibilidad
La repetibilidad describe la consistencia entre impresiones realizadas bajo condiciones controladas. Una pieza puede presentar un resultado aparentemente detallado y, aun así, variar entre lotes, posiciones o ciclos de poscurado.
Calidad superficial
La superficie depende de la orientación, las capas, la geometría, la exposición, el antialiasing, la resina, los soportes y el acabado. Una imagen con muchos píxeles no garantiza que las zonas de soporte o las superficies inclinadas queden dentro de los criterios requeridos.
La evaluación práctica de una máquina debe considerar todos estos factores conjuntamente. MiniDimu también advierte en su guía para elegir una impresora 3D dental que la resolución, el píxel, la altura de capa, la velocidad y el volumen de construcción son datos útiles, pero ninguno determina aisladamente el resultado final.
Factores que afectan el resultado de una impresora LCD/MSLA
Además de la resolución declarada, una empresa debe revisar los siguientes elementos.
Colimación de la luz
La luz idealmente debe llegar a la zona de exposición con una dirección controlada. Una distribución angular inadecuada puede ampliar los bordes expuestos o producir diferencias entre zonas.
Uniformidad luminosa
La energía debe mantenerse dentro de límites controlados a lo largo del área útil. Diferencias entre el centro, los bordes y las esquinas pueden afectar la polimerización.
Distribución de potencia
No basta con medir un promedio global. La forma en que se distribuye la energía sobre cada píxel o región puede influir en los contornos y detalles.
Pantalla LCD
La transmisión, contraste, temperatura de funcionamiento, envejecimiento y posibles daños locales afectan la máscara de exposición.
Resina
La absorción, pigmentación, viscosidad, temperatura, dispersión luminosa y estado de mezcla modifican la profundidad y anchura de curado.
Compensación de exposición
Los perfiles pueden aplicar ajustes para orificios, contornos, contracción u otras características. Estos ajustes deben validarse para la combinación concreta de equipo, resina y aplicación.
Rigidez mecánica
La plataforma, guías, husillos, estructura y mecanismos de separación deben mantener la posición durante ciclos repetidos.
Movimiento del eje Z
La holgura, vibración, aceleración, velocidad y secuencia de movimiento pueden afectar la formación y separación de las capas.
Estado de la plataforma y la cuba
La nivelación, limpieza, tensión o condición de la película, contaminación y desgaste pueden introducir variaciones.
Posprocesado
El lavado excesivo, el secado incompleto, una retirada agresiva de soportes o un poscurado no compatible pueden alterar la superficie y las dimensiones de una pieza que salió correctamente de la impresora.
Qué debe evaluar una empresa antes de comprar una impresora de resina
1. Aplicación real
Defina exactamente qué se imprimirá:
- Modelos de presentación.
- Prototipos de diseño.
- Carcasas.
- Conectores.
- Patrones de fundición.
- Modelos dentales de trabajo.
- Utillajes.
- Piezas de verificación.
- Lotes de componentes pequeños.
No es suficiente indicar que se necesita “alta precisión”. Deben identificarse superficies, dimensiones, orificios, ajustes y criterios de aceptación.
2. Dimensiones reales
Compruebe si la pieza cabe después de aplicar la orientación y los soportes necesarios. El volumen nominal de construcción no equivale al volumen completamente utilizable.
Una pieza que cabe digitalmente puede necesitar inclinación, espacio para drenaje o separación respecto al borde.
3. Capacidad de lote
Calcule cuántos archivos reales, orientados y soportados, caben en la plataforma.
Después calcule:
- Lotes completos por turno.
- Piezas aceptadas por lote.
- Tiempo de preparación.
- Tiempo de impresión.
- Tiempo de lavado.
- Tiempo de secado.
- Tiempo de retirada de soportes.
- Tiempo de poscurado.
- Tiempo de inspección.
- Porcentaje de repetición o rechazo.
La categoría de impresoras 3D dentales de resina de MiniDimu también plantea la selección a partir de la aplicación, el material, el volumen esperado y el proceso posterior, no solamente de la resolución de pantalla.
4. Sistema de materiales
Confirme para cada resina:
- Longitud de onda compatible.
- Perfil disponible.
- Alturas de capa admitidas.
- Condiciones de almacenamiento.
- Mezcla o agitación necesaria.
- Método de lavado.
- Secado.
- Poscurado.
- Propiedades documentadas.
- Uso previsto.
- Limitaciones.
La página de resinas de impresión 3D dental separa materiales para modelos, procesos lavables y patrones de fundición, y señala que los parámetros deben obtenerse del documento vigente del producto exacto.
5. Implementación óptica
Solicite información sobre:
- Fuente de luz.
- Longitud de onda.
- Uniformidad.
- Calibración.
- Colimación.
- Compensación.
- Mantenimiento.
- Comprobación de la pantalla.
- Criterio de sustitución de componentes.
No todos estos datos se publican necesariamente como una cifra única. Cuando no exista una especificación suficiente, una prueba distribuida por la plataforma puede aportar evidencia práctica.
6. Exactitud y repetibilidad
Imprima el mismo modelo:
- En el centro.
- Cerca de los bordes.
- En diferentes esquinas.
- En varias ejecuciones.
- Como pieza individual.
- Dentro de un lote completo.
Las mediciones deben realizarse después del proceso definido de lavado, secado y poscurado.
7. Detalles y superficies
El archivo de prueba debe incluir geometrías relevantes para la producción:
- Bordes.
- Ranuras.
- Orificios horizontales y verticales.
- Paredes delgadas.
- Nervaduras.
- Texto.
- Curvas.
- Superficies inclinadas.
- Ajustes.
- Zonas de contacto de soportes.
No es necesario crear una pieza de demostración con todas las geometrías posibles. Es preferible utilizar componentes representativos del trabajo diario.
8. Flujo completo
Evalúe el sistema desde el archivo hasta la pieza inspeccionada.
Una impresora rápida puede generar un cuello de botella si el lavado, secado o poscurado no tienen capacidad suficiente.
El líquido de limpieza, la duración de lavado y las condiciones de poscurado deben proceder de la documentación de la resina. No se debe aplicar un único programa a todos los materiales.
9. Mantenimiento y consumibles
Pregunte qué componentes son consumibles y cómo se determina su sustitución:
- Película de separación.
- Cuba de resina.
- Pantalla LCD.
- Plataforma.
- Filtros.
- Componentes ópticos.
- Fuente de luz.
- Piezas del mecanismo de movimiento.
- Herramientas de calibración.
- Líquidos de limpieza.
También deben considerarse la disponibilidad de repuestos, el tiempo de intervención y el impacto de la parada.
10. Soporte técnico
Defina antes de la compra quién será responsable de:
- Instalación.
- Formación.
- Configuración de materiales.
- Revisión de archivos.
- Diagnóstico remoto.
- Mantenimiento.
- Suministro de repuestos.
- Reparaciones.
- Actualizaciones.
- Escalado de incidencias.
Yidimu ofrece equipos LCD de resina, materiales, sistemas de poscurado UV y comunicación para evaluación de muestras. Esta oferta no significa que una única configuración sea adecuada para todas las aplicaciones; el equipo debe seleccionarse según el archivo, el material y el flujo previsto.
Cómo realizar una prueba de muestra representativa
Una prueba útil debe utilizar un archivo del comprador, no solamente una pieza de demostración preparada por el proveedor.
El archivo seleccionado debe representar al menos una parte importante de la producción prevista.
Antes de imprimir
Documente:
- Nombre y versión del archivo.
- Escala y unidades.
- Dimensiones generales.
- Superficies críticas.
- Dimensiones que deben medirse.
- Método de ajuste o montaje.
- Material.
- Orientación.
- Soportes.
- Perfil.
- Altura de capa.
- Posición en la plataforma.
- Procedimiento de lavado.
- Procedimiento de secado.
- Procedimiento de poscurado.
Durante la prueba
Registre:
- Tiempo de preparación.
- Tiempo de impresión.
- Incidencias.
- Consumo de material cuando pueda determinarse.
- Estado de la cuba y plataforma.
- Trabajo del operador.
- Número de piezas colocadas.
- Número de piezas completadas.
Después de imprimir
Compruebe:
- Integridad de las piezas.
- Capas incompletas.
- Grietas.
- Deformación.
- Orificios bloqueados.
- Resina residual.
- Daños por soportes.
- Superficie.
- Dimensiones críticas.
- Ajuste.
- Uniformidad entre posiciones.
- Uniformidad entre repeticiones.
Una muestra no confirma automáticamente el rendimiento de cualquier archivo futuro. Su finalidad es reducir la incertidumbre sobre una aplicación representativa.
MiniDimu dispone de un servicio de evaluación de muestras de impresión 3D basado en archivos, dimensiones, material, cantidad, superficies críticas y objetivos de inspección. La propia página aclara que una muestra técnica no establece por sí sola la aptitud para todas las aplicaciones o requisitos regulatorios.
Aplicaciones profesionales de LCD/MSLA
La exposición de capa completa y la posibilidad de distribuir múltiples modelos sobre una plataforma hacen que LCD/MSLA sea una arquitectura frecuente en aplicaciones profesionales.
Modelos dentales de trabajo
Los arcos, modelos desmontables y modelos utilizados dentro de flujos digitales pueden beneficiarse de la disposición por lotes y de la reproducción de detalles visibles.
La impresora, por sí sola, no determina si una pieza es apta para contacto con el paciente. La resina, el equipo compatible, las instrucciones de uso, el lavado, el poscurado y los requisitos locales deben confirmarse para la aplicación exacta.
Modelos de ortodoncia y alineadores
Los modelos de trabajo para procesos de conformado pueden organizarse en lotes. La empresa debe controlar dimensiones, superficie, identificación, posprocesado y estabilidad del flujo.
Prototipos industriales
Carcasas, botones, conectores, cubiertas y componentes de revisión permiten evaluar forma, montaje y apariencia antes de fabricar herramientas o piezas finales.
Utillajes y ayudas de producción
Algunas resinas pueden emplearse para plantillas, soportes, guías de montaje o elementos de inspección, siempre que sus propiedades documentadas correspondan a las cargas y condiciones reales.
Patrones para fundición
La geometría y el comportamiento durante el proceso posterior dependen de una resina formulada para patrones y de un flujo de fundición controlado.
Piezas de ingeniería
Los componentes destinados a ensayos funcionales requieren materiales y condiciones compatibles con la temperatura, carga, duración y entorno previstos.
Producción de series pequeñas
LCD/MSLA puede organizar múltiples piezas por lote, pero la viabilidad de una serie no depende solo del tiempo de impresión. También deben calcularse los consumibles, el trabajo del operador, la inspección, los rechazos y la capacidad de posprocesado.
Qué tecnología debe elegir una empresa
No existe una respuesta válida para todas las empresas.
SLA con láser puede ser adecuada cuando la implementación concreta ofrece el material, la superficie, el volumen, la trazabilidad y el soporte que requiere la aplicación.
LCD/MSLA puede ser una dirección lógica cuando el proyecto necesita exposición de capa completa, distribución de múltiples modelos, detalles finos o una plataforma profesional de resina.
La elección debe basarse en:
- Dimensiones de las piezas.
- Cantidad diaria.
- Altura de los modelos.
- Densidad de la disposición.
- Materiales requeridos.
- Detalles críticos.
- Tolerancias.
- Superficie.
- Tiempo total de flujo.
- Capacidad de lavado.
- Capacidad de poscurado.
- Mantenimiento.
- Coste por pieza aceptada.
- Soporte técnico.
El nombre de la tecnología sirve para comprender la arquitectura. La aprobación de una máquina debe basarse en piezas terminadas y repetibles.
Preguntas frecuentes sobre SLA, LCD y MSLA
¿SLA y MSLA son lo mismo?
No exactamente. Ambos utilizan luz para curar resina, pero MSLA emplea una máscara digital para exponer una sección completa. En el uso habitual, SLA suele referirse a sistemas que escanean la capa con un láser.
¿LCD y MSLA son tecnologías diferentes?
Normalmente no son categorías independientes. LCD describe la pantalla utilizada como máscara, mientras que MSLA describe el proceso de estereolitografía enmascarada. Muchas impresoras son simultáneamente LCD y MSLA.
¿Qué significa MSLA en impresión 3D?
Significa Masked Stereolithography. Una máscara digital controla qué zonas de una capa reciben la luz. En la mayoría de los equipos actuales, esa máscara se genera mediante una pantalla LCD.
¿La impresión LCD es más rápida que SLA con láser?
Puede ofrecer ventajas cuando se imprimen capas extensas o varios modelos, porque expone simultáneamente la sección completa. El tiempo final también depende de la altura, la resina, la separación, los movimientos y el posprocesado.
¿Una pantalla 14K garantiza mayor precisión?
No. El número de píxeles debe analizarse junto con el tamaño de la pantalla, tamaño de píxel, óptica, uniformidad, resina, calibración, estructura mecánica y proceso posterior.
¿Qué tecnología es adecuada para producción por lotes?
LCD/MSLA suele evaluarse para lotes porque varios modelos de altura similar pueden compartir la misma exposición de capa. La capacidad real debe calcularse mediante piezas aceptadas por lote y por turno.
¿Qué factores afectan la exactitud de una impresora de resina?
La fuente de luz, óptica, uniformidad, calibración, resina, exposición, temperatura, plataforma, movimiento Z, orientación, soportes, lavado y poscurado influyen en el resultado.
¿Se pueden usar las mismas resinas en cualquier impresora SLA o LCD?
No debe asumirse. Deben confirmarse la longitud de onda, el perfil, la compatibilidad con la cuba, los parámetros, el lavado, el poscurado y la documentación de la aplicación.
¿Por qué son necesarios el lavado y el poscurado UV?
El lavado elimina la resina líquida accesible de la superficie. El poscurado aplica energía adicional bajo condiciones definidas para completar el proceso especificado por el material. Son operaciones diferentes y requieren una etapa de secado adecuada entre ellas.
¿Cómo debe evaluar una empresa una impresora 3D de resina?
Debe imprimir archivos representativos, utilizar el material previsto, completar el lavado y poscurado documentados y medir las piezas con su método de aceptación. También debe calcular la capacidad del lote, trabajo del operador, consumibles, mantenimiento y soporte.
La decisión útil se toma con piezas terminadas
SLA, LCD y MSLA ayudan a describir cómo una máquina expone la resina, pero no sustituyen una evaluación de fabricación.
Una empresa debe pasar de la terminología a preguntas verificables:
¿Cabe la pieza orientada y soportada?
¿Cuántas unidades aceptadas produce un lote?
¿Las dimensiones se mantienen entre posiciones y repeticiones?
¿La resina cuenta con un flujo documentado?
¿El lavado y el poscurado tienen suficiente capacidad?
¿Los componentes de desgaste pueden mantenerse sin interrumpir la producción durante periodos prolongados?
¿El proveedor puede apoyar la aplicación real?
La respuesta debe obtenerse con archivos propios, muestras terminadas, mediciones y un flujo completo. Esa evidencia es más útil que elegir una impresora únicamente por su nombre tecnológico, resolución de pantalla o velocidad máxima anunciada.