
La diferencia entre SLA, LCD y DLP está principalmente en la forma de exponer la resina. SLA láser traza cada capa con un haz en movimiento; DLP proyecta la imagen completa mediante un dispositivo de microespejos; LCD o MSLA utiliza una pantalla como máscara delante de una fuente LED. Ninguna tecnología es siempre superior: el resultado depende del equipo completo, la resina, la calibración, la pieza y el posprocesamiento.
SLA, DLP y LCD pertenecen a la misma familia, pero no son idénticas
Las tres tecnologías pertenecen a la familia de la fotopolimerización en cuba. En este proceso, una resina fotopolimérica líquida se solidifica selectivamente mediante luz y la pieza se construye mediante exposiciones sucesivas.
La norma ISO/ASTM 52900 establece la terminología general para clasificar los procesos de fabricación aditiva. Dentro de esa clasificación, SLA, DLP y LCD pueden compartir el principio de fotopolimerización, pero utilizan arquitecturas ópticas diferentes para formar cada sección de la pieza.
En documentación comercial, el término “SLA” se utiliza algunas veces de manera amplia para referirse a distintas tecnologías de resina. Para evitar confusiones, en esta guía se emplean tres denominaciones diferenciadas:
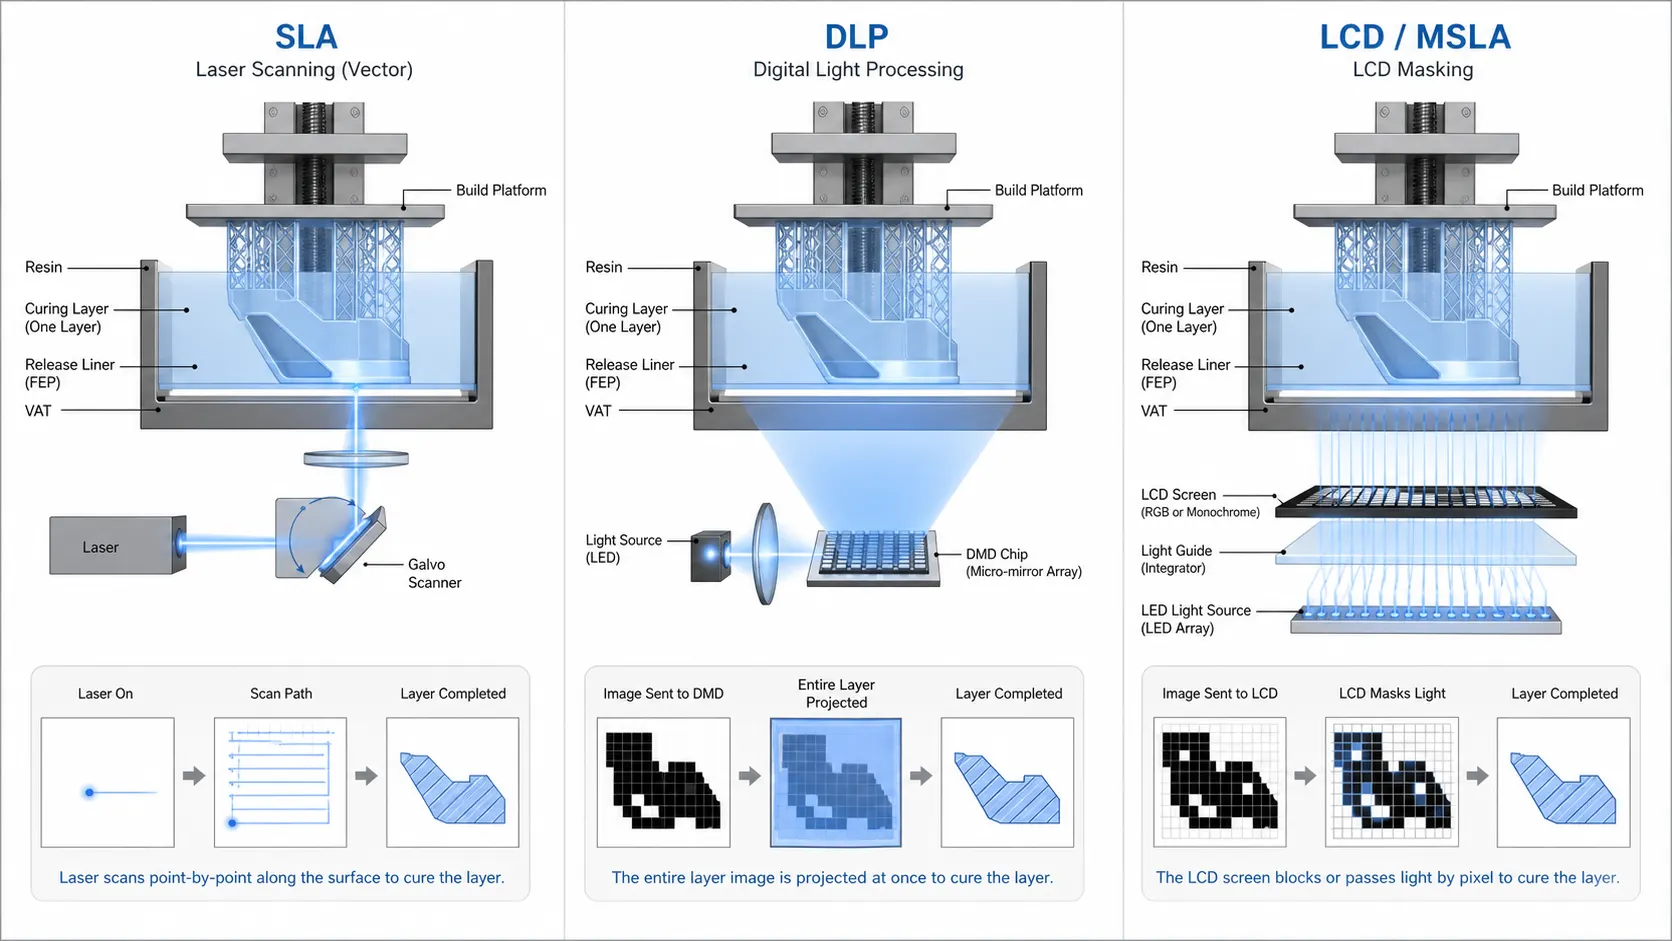
- SLA láser: exposición mediante un haz láser dirigido.
- DLP: exposición mediante una imagen proyectada con un dispositivo digital de microespejos.
- LCD o MSLA: exposición mediante LED y una pantalla que actúa como máscara.
Esta diferenciación es importante porque la resolución nominal, la uniformidad luminosa, la velocidad de exposición y los componentes de desgaste no se evalúan de la misma forma.
Cómo funciona una impresora 3D SLA láser
En una impresora SLA láser, un haz de luz recorre las zonas que corresponden a la sección transversal de cada capa. El sistema óptico, normalmente controlado mediante espejos galvanométricos u otra arquitectura de escaneado, dirige el punto luminoso sobre la resina.
La precisión con la que se forma la capa depende de varios elementos:
- Diámetro y perfil energético del haz.
- Exactitud del sistema de posicionamiento óptico.
- Estrategia de escaneado.
- Potencia y velocidad de exposición.
- Profundidad de curado de la resina.
- Calibración del área de fabricación.
- Movimiento de la plataforma y separación entre capas.
El láser no expone necesariamente toda la capa al mismo tiempo. Debe recorrer las trayectorias definidas por el software, por lo que el tiempo de exposición puede variar con el área y la complejidad de cada sección. Sin embargo, algunos sistemas utilizan varios láseres o estrategias de escaneado optimizadas, de modo que no debe suponerse que todas las impresoras SLA sean lentas.
Una ventaja potencial del escaneado láser es la posibilidad de trazar contornos y curvas sin depender directamente de una cuadrícula fija de píxeles. Aun así, un punto láser pequeño no garantiza por sí solo una pieza dimensionalmente precisa. La distribución energética del haz, el material y la calibración siguen siendo determinantes.
Cómo funciona una impresora 3D DLP
DLP significa Digital Light Processing. En esta tecnología, un proyector genera la imagen correspondiente a una capa y la expone sobre la resina.
El elemento característico es el DMD, o dispositivo digital de microespejos. Está formado por una matriz de espejos microscópicos que dirige selectivamente la luz para crear el patrón de cada capa. Texas Instruments, desarrollador de la tecnología DLP, describe este sistema como una forma de proyectar patrones luminosos programables sobre el fotopolímero.
Como la sección completa puede exponerse en una sola proyección, la duración de la exposición óptica depende menos de cuántas piezas haya distribuidas dentro de esa capa. Esto puede ser útil al fabricar varios modelos pequeños o medianos simultáneamente.
No obstante, el tiempo total también incluye:
- Número de capas.
- Altura total de las piezas.
- Movimiento de separación.
- Tiempo necesario para que la resina vuelva a fluir.
- Velocidad del eje Z.
- Exposición de capas iniciales.
- Pausas o controles incorporados por el equipo.
La resolución en XY está relacionada con la cantidad de píxeles proyectados y con el tamaño del campo de fabricación. Al ampliar una imagen formada por una cantidad fija de píxeles, cada píxel proyectado puede ocupar una superficie mayor. Por ello, en determinados sistemas DLP existe un compromiso entre área de construcción y tamaño efectivo del píxel.
La óptica también debe controlar enfoque, distorsión geométrica, uniformidad y distribución de intensidad, especialmente cerca de los límites del área proyectada.
Cómo funciona una impresora LCD o MSLA
Una impresora LCD utiliza normalmente una matriz de LED situada debajo de una pantalla de cristal líquido. La pantalla actúa como máscara: bloquea la luz en unas zonas y permite su paso en aquellas que corresponden a la geometría de la capa.
El término MSLA, o estereolitografía enmascarada, se utiliza frecuentemente para describir este tipo de sistema. Aunque LCD y MSLA suelen emplearse como equivalentes, MSLA se refiere en sentido amplio a un proceso en el que una fuente luminosa se modula mediante una máscara.
Al igual que DLP, LCD/MSLA puede exponer una capa completa simultáneamente. Sin embargo, no utiliza un DMD. La calidad de la imagen depende de la interacción entre:
- Paso o tamaño de píxel de la pantalla.
- Contraste de la máscara.
- Transmisión luminosa.
- Colimación de la fuente LED.
- Uniformidad sobre toda el área.
- Separación entre pantalla, ventana y resina.
- Compensación y suavizado aplicados por el software.
Una pantalla anunciada como 8K, 12K o con otra resolución no indica por sí sola el tamaño real del píxel. Para interpretarla debe conocerse también el tamaño físico del área de fabricación. Dos pantallas con la misma cantidad de píxeles pueden producir tamaños de píxel distintos si sus dimensiones físicas son diferentes.
En algunos diseños, la pantalla o el módulo óptico puede degradarse y requerir sustitución. La duración y el coste de reemplazo deben comprobarse en la documentación específica del equipo, no mediante una estimación universal.
Comparación entre SLA, DLP y LCD/MSLA
| Criterio | SLA láser | DLP | LCD/MSLA |
|---|---|---|---|
| Formación de la capa | El láser traza la sección | Un proyector muestra la capa completa | Una pantalla enmascara una fuente LED |
| Elemento óptico principal | Láser y sistema de escaneado | Proyector y DMD | Matriz LED y pantalla LCD |
| Exposición simultánea | Generalmente no | Sí | Sí |
| Geometría en XY | Trayectoria del haz | Cuadrícula de píxeles proyectados | Cuadrícula de píxeles de la máscara |
| Factores críticos | Haz, óptica, escaneado y calibración | Píxel proyectado, enfoque y distorsión | Píxel, colimación, contraste y uniformidad |
| Velocidad potencial | Puede depender del área recorrida | Exposición de capa completa | Exposición de capa completa |
| Escalado del área | Depende del sistema óptico y mecánico | Puede aumentar el píxel proyectado | Requiere pantalla y fuente acordes al área |
| Mantenimiento | Óptica, tanque y sistema mecánico | Proyector, óptica, tanque y movimiento | Pantalla, fuente LED, tanque y movimiento |
| Selección recomendada | Según pieza, material y equipo concreto | Según rendimiento del sistema completo | Según rendimiento del sistema completo |
La tabla muestra tendencias de arquitectura, no una clasificación absoluta de calidad.
Resolución no significa lo mismo que precisión
Uno de los errores más frecuentes es comparar únicamente el diámetro del láser, el tamaño del píxel o la resolución de la pantalla.
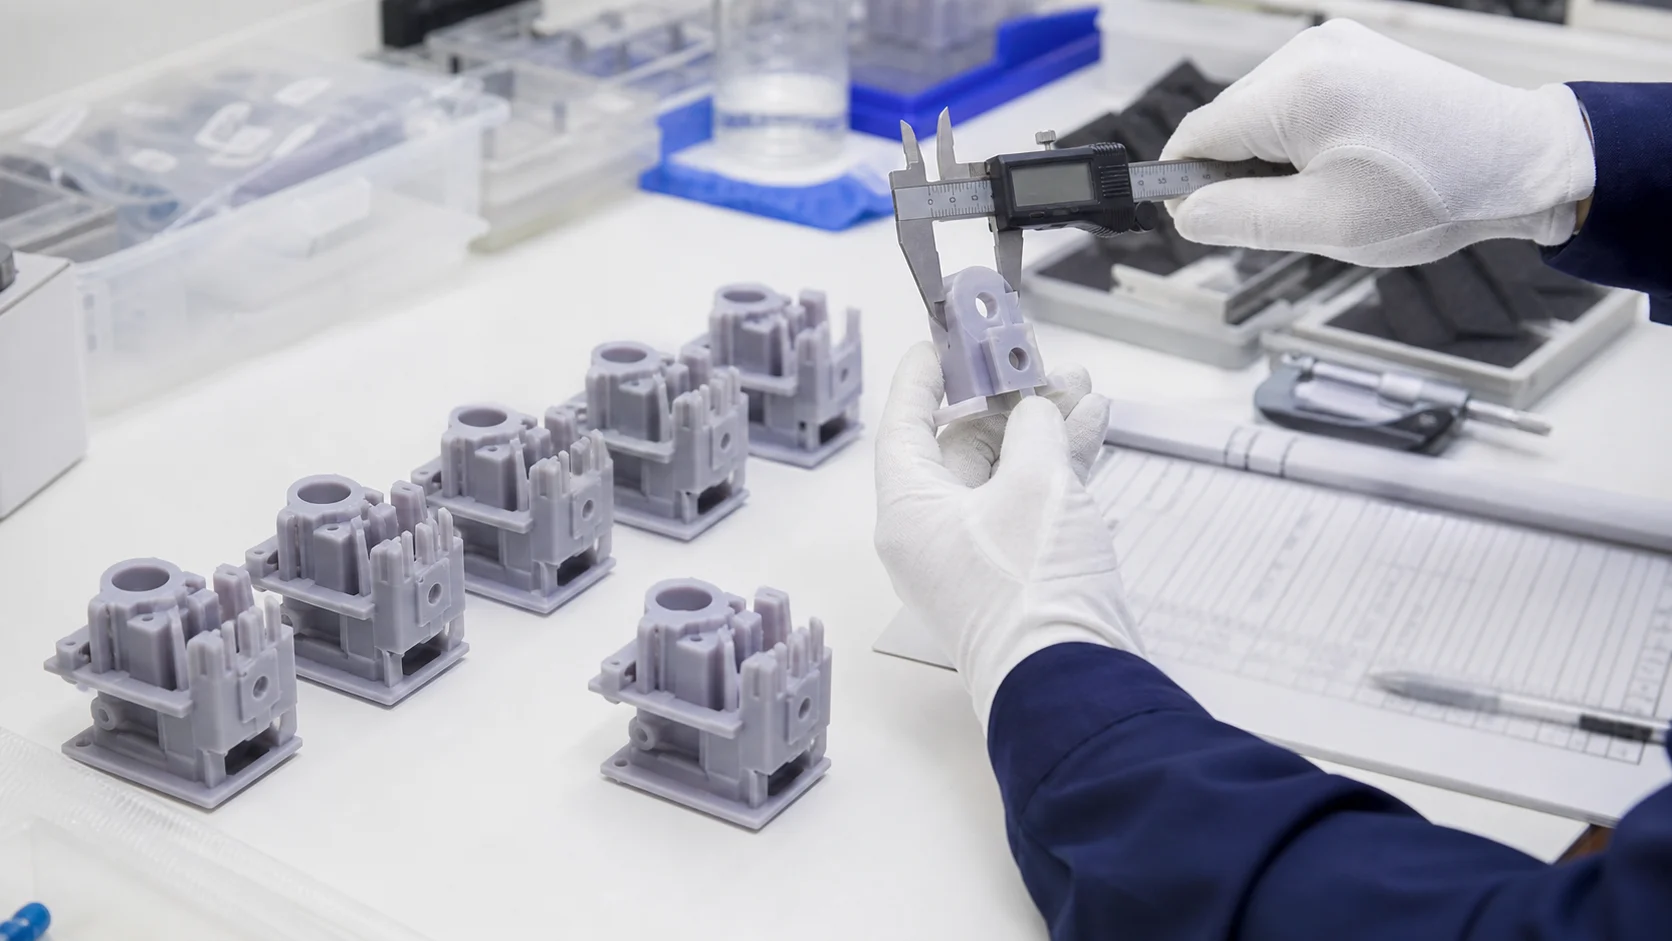
La resolución describe la capacidad teórica del sistema para representar o controlar detalles. La exactitud o veracidad dimensional indica la proximidad entre la pieza fabricada y el archivo nominal. La precisión o repetibilidad indica la similitud entre varias piezas producidas bajo las mismas condiciones.
Una impresora puede anunciar un píxel pequeño y producir desviaciones por:
- Dispersión de luz dentro de la resina.
- Sobreexposición.
- Contracción.
- Temperatura inestable.
- Desgaste o contaminación del tanque.
- Fuerzas de separación.
- Orientación deficiente.
- Soportes insuficientes.
- Curado posterior no controlado.
Las comparaciones científicas tampoco establecen una tecnología ganadora en todas las situaciones. Algunos estudios dentales han obtenido mejores resultados con determinados equipos DLP frente a determinados equipos LCD, mientras que otros trabajos han observado ventajas para SLA, LCD o MSLA según la geometría, la impresora y el método de medición. Esta variabilidad confirma que no es correcto extrapolar el resultado de una máquina concreta a toda una tecnología.
El rendimiento final depende de la combinación de hardware, material, software, calibración y proceso completo.
¿DLP y LCD son siempre más rápidas que SLA?
DLP y LCD pueden exponer toda la sección de una capa a la vez. Esta característica puede reducir la influencia del número de piezas colocadas en una misma plataforma, siempre que todas tengan una altura similar.
Sin embargo, “exposición de capa completa” no significa automáticamente “menor tiempo total”.
La duración de una impresión depende de:
- Número de capas.
- Tiempo de exposición.
- Distancia y velocidad de elevación.
- Mecanismo de separación.
- Tiempo de reposicionamiento.
- Viscosidad y renovación de la resina.
- Temperatura del material.
- Capas iniciales.
- Controles y pausas del equipo.
- Posprocesamiento posterior.
La productividad debe medirse desde la preparación del archivo hasta la obtención de una pieza terminada e inspeccionada. Una máquina rápida durante la exposición puede perder esa ventaja si requiere muchas intervenciones, calibraciones, repeticiones o una retirada de soportes compleja.
Volumen de fabricación y tamaño de pieza
El área de fabricación no debe analizarse de forma independiente.
En DLP, aumentar el campo proyectado sin aumentar la cantidad de píxeles puede incrementar el tamaño efectivo de cada píxel. En LCD, una pantalla mayor puede mantener un tamaño de píxel similar si también aumenta su resolución, pero la uniformidad y la colimación deben conservarse en toda el área. En SLA láser, una zona grande exige controlar la posición y la energía del haz a través de todo el campo.
Para piezas grandes también deben evaluarse:
- Rigidez de la plataforma.
- Fuerzas de separación.
- Capacidad del eje Z.
- Renovación de resina.
- Volumen de material necesario.
- Peso de la pieza.
- Diseño de soportes.
- Capacidad de lavado, secado y curado.
El volumen indicado en la ficha técnica señala el espacio disponible, pero no demuestra que cualquier geometría pueda imprimirse con el mismo nivel de estabilidad.
Compatibilidad de resinas
SLA, DLP y LCD utilizan resinas fotopoliméricas, pero esto no significa que todas las formulaciones sean intercambiables.
La compatibilidad depende de:
- Longitud de onda.
- Irradiancia y distribución energética.
- Sensibilidad del fotoiniciador.
- Profundidad de curado.
- Viscosidad.
- Pigmentos y cargas.
- Temperatura de proceso.
- Perfil de exposición.
- Plataforma de materiales abierta o cerrada.
- Uso previsto de la pieza.
Antes de utilizar una resina deben revisarse su TDS, SDS e instrucciones oficiales. También debe comprobarse que exista un perfil validado o realizar una calibración documentada. La similitud de longitud de onda no garantiza por sí sola un funcionamiento correcto.
Puede ampliarse esta información en la guía de MIDIMU sobre resinas para impresión 3D.
Aplicaciones industriales
Para prototipos industriales, la selección debe comenzar por la pieza, no por el nombre de la tecnología.
Conviene definir:
- Dimensiones generales.
- Geometrías críticas.
- Tolerancias de montaje.
- Acabado requerido.
- Propiedades mecánicas.
- Temperatura de trabajo.
- Exposición química o ambiental.
- Cantidad por lote.
- Frecuencia de producción.
- Necesidades de trazabilidad.
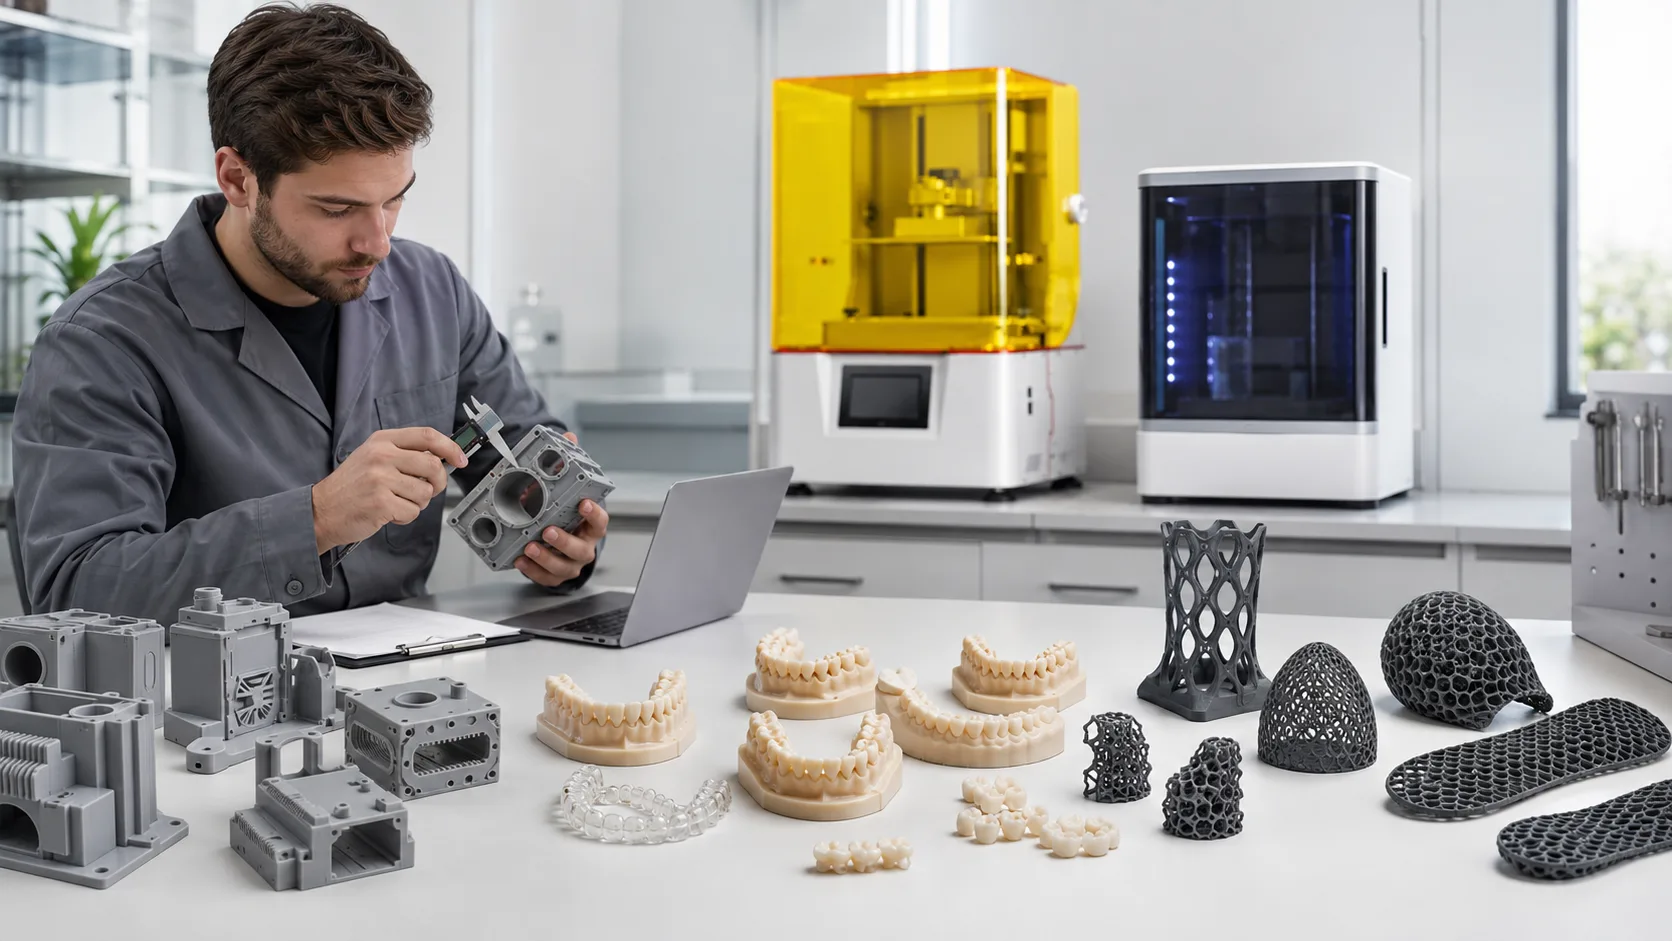
SLA láser puede resultar adecuada para determinados modelos de gran formato, superficies curvas o sistemas industriales con materiales validados. DLP puede ser conveniente para piezas pequeñas o medianas repetidas en una misma plataforma. LCD/MSLA puede ofrecer áreas de fabricación amplias y una relación favorable entre detalle y coste, siempre que la óptica, el movimiento y el flujo de trabajo sean apropiados.
Estas son tendencias generales. Una prueba representativa sigue siendo necesaria para confirmar el resultado del equipo concreto.
Para proyectos de ingeniería puede consultarse la página de soluciones de impresión 3D industrial.
Aplicaciones dentales
En odontología, no debe elegirse una impresora únicamente porque el fabricante la describa como “dental”.
Es necesario comprobar la combinación completa de:
- Equipo.
- Resina.
- Software.
- Orientación.
- Soportes.
- Lavado.
- Secado.
- Curado.
- Aplicación prevista.
- Control de calidad.
Para modelos dentales, pueden evaluarse ajuste, dimensiones del arco, altura, base, reproducción de márgenes y repetibilidad. En otras aplicaciones, solo deben utilizarse materiales y procesos autorizados para la indicación correspondiente.
La impresora no convierte una resina general en un material clínico. La indicación, el posible contacto con el paciente y las condiciones de fabricación deben figurar en la documentación oficial del material y ajustarse a la normativa local.
MIDIMU dispone también de una página específica sobre soluciones de impresión 3D dental.
Resinas flexibles y estructuras reticulares
Las resinas flexibles pueden plantear exigencias adicionales debido a su viscosidad, comportamiento durante la separación y sensibilidad a la orientación o al curado.
Al evaluar SLA, DLP o LCD para una estructura flexible deben comprobarse:
- Espesor mínimo.
- Geometría de la retícula.
- Densidad de la estructura.
- Recuperación después de la deformación.
- Marcas de soporte.
- Fuerzas durante la separación.
- Estado después del lavado.
- Condiciones de curado.
- Variación entre lotes.
No debe suponerse que una máquina capaz de imprimir resina rígida pueda procesar cualquier material flexible con el mismo nivel de estabilidad.
El flujo de trabajo importa tanto como la fuente de luz
La pieza no está terminada cuando finaliza la exposición.
El flujo habitual incluye:
- Revisión del archivo.
- Orientación.
- Generación de soportes.
- Laminado.
- Preparación del equipo.
- Impresión.
- Drenaje controlado.
- Retirada de la plataforma.
- Lavado.
- Secado completo.
- Retirada de soportes.
- Curado posterior, cuando corresponda.
- Acabado.
- Medición e inspección.
Los líquidos, tiempos, temperaturas y condiciones de curado deben proceder de la documentación específica del material. Un proceso universal aplicado a todas las resinas puede alterar dimensiones, dureza, flexibilidad, color o acabado.
La guía de flujo de trabajo y posprocesamiento desarrolla estas etapas con mayor detalle.
Errores frecuentes al comparar SLA, DLP y LCD
Comparar únicamente la resolución anunciada
El número 4K, 8K o 12K carece de contexto sin conocer el área física, el tamaño del píxel y el rendimiento óptico.
Confundir altura de capa con precisión completa
Una capa más fina puede representar mejor algunas pendientes, pero no elimina errores en XY, contracción, deformación o poscurado.
Suponer que DLP o LCD siempre son más rápidas
La exposición puede ser simultánea, pero la duración total depende del movimiento, la resina, la altura y el flujo completo.
Elegir mediante una figura de demostración
Una miniatura detallada no demuestra que la máquina pueda mantener tolerancias en una carcasa, un modelo dental o una estructura flexible.
Ignorar el material
Una impresora no puede evaluarse sin considerar la formulación que se utilizará realmente.
Medir antes de completar el posprocesamiento
La inspección dimensional debe realizarse en el estado final definido para la pieza.
Cambiar varios parámetros simultáneamente
Modificar orientación, exposición, soportes y curado a la vez impide identificar la causa de una mejora o un defecto.
Cómo evaluar una impresora SLA, DLP o LCD antes de comprar
Una evaluación técnica puede organizarse en siete pasos.
1. Definir la pieza representativa
Utilice un archivo relacionado con la aplicación real. Debe incluir dimensiones, paredes, cavidades, superficies y detalles relevantes.
2. Identificar las características críticas
Marque las dimensiones que afectan al montaje, función, apariencia o aceptación de la pieza.
3. Fijar el material y el estado final
La comparación debe utilizar la resina prevista y el flujo completo de lavado, secado y curado.
4. Imprimir más de una muestra
Una sola pieza no permite evaluar repetibilidad. Cuando sea apropiado, pueden fabricarse varias muestras en posiciones distintas de la plataforma.
5. Medir después del posprocesamiento
Utilice instrumentos adecuados y un método de medición constante. Compare las mismas características en todas las muestras.
6. Registrar productividad y consumo
Incluya:
- Tiempo de preparación.
- Tiempo de impresión.
- Trabajo del operario.
- Consumo de resina.
- Soportes.
- Líquido de lavado.
- Componentes de desgaste.
- Fallos y repeticiones.
- Tiempo de acabado.
7. Revisar estabilidad del proceso
Una muestra correcta no garantiza producción repetitiva. Deben considerarse cambios de lote, posición en plataforma, temperatura, desgaste del tanque y mantenimiento.
Yidimu puede revisar archivos, dimensiones, uso previsto, material y cantidad para organizar una prueba de muestra o una evaluación inicial del proyecto. La recomendación debe confirmarse con la configuración y la documentación aplicables.
Seguridad al trabajar con resinas fotopoliméricas
La resina líquida y los líquidos de limpieza deben manipularse conforme a sus respectivas fichas de seguridad.
Como medidas generales:
- Utilizar guantes resistentes al producto según la SDS.
- Llevar gafas de protección cuando exista riesgo de salpicadura.
- Mantener una ventilación adecuada.
- Evitar el contacto con piel y ojos.
- Mantener recipientes cerrados e identificados.
- Separar las zonas limpias de las contaminadas.
- No comer ni beber en el área de trabajo.
- Gestionar resina y líquidos usados conforme a la normativa local.
- No verter resina líquida o líquido de lavado contaminado al desagüe.
NIOSH recomienda priorizar medidas de control, ventilación, procedimientos de trabajo y equipos de protección seleccionados según el peligro concreto. Los fabricantes de resinas también indican consultar la SDS para determinar la protección y las condiciones de manipulación aplicables.
Conclusión
Al analizar la diferencia entre SLA LCD y DLP, la fuente de luz es solamente el punto de partida. SLA láser traza las capas mediante un haz dirigido; DLP proyecta cada sección con un dispositivo de microespejos; LCD/MSLA utiliza una pantalla como máscara delante de una fuente LED.
DLP y LCD pueden exponer capas completas, mientras que SLA suele utilizar trayectorias de escaneado. Sin embargo, la velocidad, precisión, acabado y repetibilidad dependen del sistema completo: óptica, movimiento, tanque, resina, parámetros, orientación, soportes y posprocesamiento.
La mejor tecnología no se determina mediante una sigla ni por la resolución anunciada. Se determina probando una pieza representativa, completando el proceso definido y comparando resultados, repetibilidad, productividad y coste operativo.
8. FAQ
¿SLA, DLP y LCD son la misma tecnología?
Pertenecen a la fotopolimerización en cuba, pero no forman las capas de la misma manera. SLA láser utiliza un haz en movimiento, DLP utiliza una imagen proyectada mediante un DMD y LCD/MSLA utiliza una pantalla como máscara delante de una fuente luminosa.
¿LCD y MSLA significan exactamente lo mismo?
En el mercado suelen utilizarse como equivalentes. MSLA significa estereolitografía enmascarada y describe un proceso donde una máscara controla qué zonas reciben luz. La mayoría de los sistemas MSLA actuales utilizan una pantalla LCD, aunque el término no está limitado necesariamente a una única tecnología de máscara.
¿DLP es más precisa que LCD?
No puede afirmarse de forma universal. Algunos estudios realizados con modelos y equipos concretos han encontrado mejores resultados con DLP, mientras que otras comparaciones han obtenido resultados favorables para LCD o MSLA. Deben compararse impresoras, resinas y procesos específicos, no solamente las categorías tecnológicas.
¿DLP y LCD imprimen más rápido que SLA?
Pueden exponer una capa completa simultáneamente, lo que puede resultar ventajoso al colocar varias piezas en la plataforma. El tiempo total también depende de la altura, número de capas, exposición, movimientos de separación, resina y posprocesamiento.
¿Una pantalla 12K produce siempre piezas mejores que una 8K?
No. Deben conocerse el tamaño físico de la pantalla y el paso de píxel. También influyen la colimación, uniformidad, contraste, exposición, resina, calibración y sistema mecánico.
¿Puede utilizarse la misma resina en SLA, DLP y LCD?
Solo cuando el fabricante confirme la compatibilidad o exista un proceso de validación adecuado. Deben revisarse longitud de onda, sensibilidad, perfil de exposición, uso previsto, TDS, SDS e instrucciones del material.
¿Qué tecnología es mejor para modelos dentales?
La elección depende del tamaño del modelo, repetibilidad requerida, material validado, software, capacidad diaria y posprocesamiento. SLA, DLP y LCD/MSLA pueden producir modelos dentales, pero el resultado debe confirmarse con el flujo concreto. Para aplicaciones reguladas deben respetarse la IFU y la normativa correspondiente.
¿Cómo puedo saber qué impresora es mejor para mi proyecto?
Solicite la impresión de una pieza representativa. Compare dimensiones críticas, ajuste, superficie, repetibilidad, tiempo total, trabajo del operario, residuos, consumibles y estabilidad después del posprocesamiento.