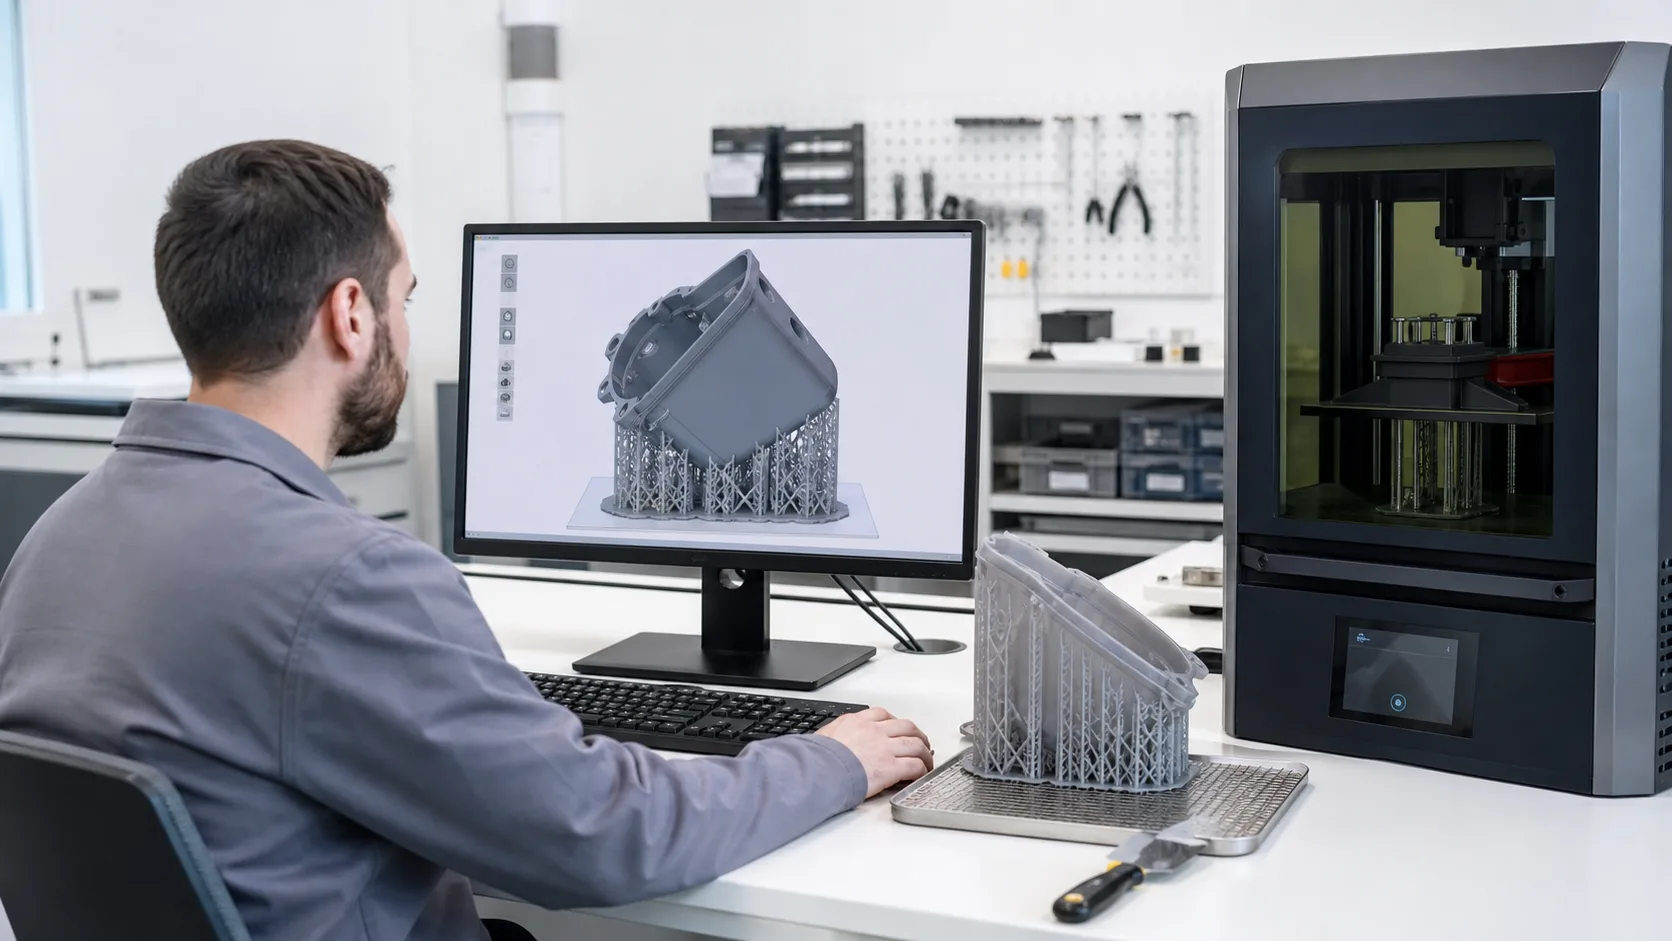
Para colocar soportes en impresión 3D de resina, primero hay que orientar la pieza para controlar el área de cada capa, proteger las superficies importantes y evitar cavidades que produzcan succión. Después se sostienen los primeros puntos, islas, voladizos y zonas débiles. El proceso termina revisando el archivo capa por capa y validando la configuración con una impresión de prueba.
¿Para qué sirven los soportes en la impresión de resina?
La impresión SLA, DLP y LCD/MSLA pertenece a la familia de procesos de fotopolimerización en cuba definida dentro de la terminología general de fabricación aditiva de la norma ISO/ASTM 52900:2021. La pieza se construye mediante la solidificación selectiva de un fotopolímero líquido en exposiciones sucesivas.
En una impresora invertida, cada capa recién formada debe separarse de la película o superficie del tanque. Durante este movimiento, la pieza recibe fuerzas que pueden deformar una pared fina, desprender una sección o romper la unión entre el modelo y sus soportes.
Una estructura de soporte suele tener tres partes:
- Una base o balsa que se une a la plataforma.
- Columnas o entramados que aportan rigidez.
- Puntos de contacto que unen la estructura con el modelo.
Los soportes no solo sostienen voladizos. También cumplen otras funciones:
- Iniciar zonas que no tienen una capa anterior sobre la que crecer.
- Estabilizar paredes largas o elementos esbeltos.
- Limitar el movimiento durante la separación.
- Distribuir las cargas entre distintas zonas del modelo.
- Mantener la orientación prevista durante toda la fabricación.
A cambio, consumen material, prolongan el posprocesamiento y dejan marcas. La meta no es utilizar el menor número posible, sino emplear los necesarios en los lugares adecuados.
SLA, DLP y LCD/MSLA: tecnologías relacionadas, pero no idénticas
Las tres tecnologías utilizan resinas fotosensibles, aunque forman cada capa de manera diferente.
| Tecnología | Formación habitual de la capa | Implicación para los soportes |
|---|---|---|
| SLA | Un láser recorre selectivamente la sección de la capa. | La estrategia debe considerar el sistema óptico, el movimiento de separación y la mecánica específica del equipo. |
| DLP | Un proyector digital expone una imagen de la capa. | La capa suele proyectarse como una imagen completa, pero la escala, la irradiancia y el sistema de separación dependen del equipo. |
| LCD/MSLA | Una pantalla actúa como máscara entre la fuente de luz y la resina. | La matriz de píxeles, la distribución de luz, la película del tanque y los movimientos de elevación afectan al resultado. |
En las configuraciones invertidas, habituales en muchos equipos profesionales, las tres pueden generar fuerzas de separación. Sin embargo, no se debe asumir que una densidad, un diámetro de contacto o una velocidad de elevación funcionarán igual en todas.
Las impresoras de construcción superior, algunos sistemas de membrana flexible y otras arquitecturas controlan la formación y separación de las capas de otra manera. Este artículo se centra principalmente en equipos invertidos, por ser una configuración frecuente en SLA, DLP y LCD/MSLA.
Qué debe decidirse antes de generar los soportes
1. Qué superficies son críticas
Hay que identificar antes del laminado:
- Superficies visibles.
- Planos de apoyo o sellado.
- Orificios y alojamientos.
- Bordes que deban conservarse definidos.
- Zonas de ensamblaje.
- Márgenes o áreas funcionales en un modelo dental.
Siempre que sea posible, los puntos de contacto deben desplazarse hacia superficies secundarias y accesibles para su acabado.
2. Qué orientación controla mejor la sección transversal
Una superficie amplia paralela a la plataforma puede producir un incremento brusco del área expuesta. Inclinarla suele reducir el área de cada capa y repartir el cambio a lo largo de más exposiciones.
La orientación correcta es la que equilibra:
- Estabilidad durante la separación.
- Precisión dimensional.
- Calidad superficial.
- Altura y tiempo de impresión.
- Cantidad de soportes.
- Facilidad de lavado, retirada y acabado.
La literatura sobre aplicaciones dentales también indica que la orientación puede afectar a la precisión, las propiedades, el consumo de material y el tiempo, aunque los resultados cambian entre equipos, geometrías y estudios. Por tanto, no existe un único ángulo óptimo para todas las piezas.
3. Si la pieza debe imprimirse maciza o hueca
Una pieza hueca puede ahorrar material, pero introduce cavidades, paredes internas y posibles zonas cerradas. Una concavidad mal orientada puede comportarse como una ventosa durante la separación.
Los orificios de drenaje y ventilación deben diseñarse según el volumen interno, la posición de impresión, el flujo del material y las especificaciones del equipo. La documentación sobre prevención del efecto ventosa recomienda reorientar la cavidad o incorporar aberturas cuando corresponda.
Cómo colocar soportes en impresión 3D de resina paso a paso
Paso 1. Revise y repare el modelo
Antes de orientar la pieza, compruebe que la malla no tenga superficies abiertas, caras invertidas, cuerpos superpuestos o errores que alteren el laminado.
Defina también la unidad de medida y confirme la escala. Un archivo geométricamente defectuoso no se corrige añadiendo más soportes.
Paso 2. Marque las superficies que deben protegerse
Identifique las caras visibles, las referencias dimensionales y las zonas de montaje. Oriente el modelo para mantener los contactos alejados de ellas cuando la estabilidad lo permita.
No coloque un soporte sobre una arista fina solo porque resulte fácil de seleccionar. La retirada puede romperla o modificar su forma.
Paso 3. Oriente la pieza antes de generar soportes
Evite empezar con el modelo en una posición arbitraria y compensarlo después con una estructura excesiva.
Busque una orientación que:
- Evite grandes superficies paralelas a la plataforma.
- Permita que la sección crezca de forma progresiva.
- Reduzca voladizos largos iniciados bruscamente.
- Mantenga accesibles los soportes para retirarlos.
- Favorezca el drenaje en piezas huecas.
- Evite una concentración de contactos sobre caras críticas.
La menor altura de impresión no siempre representa la mejor orientación. Una pieza baja pero con una sección muy grande puede ser más difícil de separar que otra más alta y progresiva.
Paso 4. Localice los primeros puntos y las islas
Una isla es una zona que aparece en una capa sin estar conectada con material ya impreso. Si no se sostiene, puede quedarse en el tanque o adherirse parcialmente y causar defectos posteriores.
Recorra la vista de capas desde la plataforma hacia arriba. Preste especial atención a:
- Extremos de voladizos.
- Puntas y salientes.
- Texto o relieves orientados hacia el tanque.
- Dedos, dientes, ganchos y nervaduras.
- Bordes inferiores de orificios.
- Ramas que comienzan separadas del cuerpo principal.
Herramientas como la detección de islas de CHITUBOX ayudan a localizarlas, pero el resultado debe comprobarse visualmente.
Paso 5. Añada los soportes principales
Los soportes principales reciben una parte importante de la carga inicial. Normalmente se colocan en:
- Los primeros puntos que comienzan a imprimirse.
- Las zonas donde la sección crece con rapidez.
- Extremos de elementos pesados o largos.
- Áreas que deben resistir momentos de flexión.
- Regiones cercanas al centro de masa cuando la pieza queda muy desplazada.
Estos soportes necesitan una unión suficientemente estable con la estructura inferior y con el modelo. “Fuerte” no significa utilizar siempre el mayor contacto disponible: un punto sobredimensionado puede dañar la superficie y ser difícil de retirar.
Paso 6. Incorpore soportes secundarios
Una vez fijadas las zonas principales, añada soportes secundarios para controlar:
- Bordes largos.
- Voladizos intermedios.
- Cambios de sección.
- Paredes finas.
- Elementos que puedan oscilar.
- Superficies que podrían combarse entre dos contactos.
La distancia entre soportes debe responder a la rigidez del material y de la geometría. Una resina flexible, una pared delgada y una pieza industrial rígida no deberían tratarse de la misma manera.
Paso 7. Refuerce la estructura, no solo los contactos
Una gran cantidad de puntas no ayuda si las columnas son demasiado largas, delgadas o están mal conectadas.
Compruebe:
- La rigidez lateral del entramado.
- La unión entre columnas y base.
- La presencia de refuerzos cruzados cuando sean necesarios.
- La longitud libre de cada soporte.
- La estabilidad del conjunto cerca de la plataforma.
Los soportes más largos pueden flexionarse más. En piezas altas o desplazadas conviene revisar la estructura como un conjunto mecánico.
Paso 8. Resuelva cavidades y zonas de succión
En una pieza hueca, los soportes interiores no solucionan por sí solos el efecto ventosa. Revise la orientación de la abertura, las cavidades cerradas y las vías reales de entrada y salida de líquido y aire.
Los orificios no deben añadirse con un diámetro genérico. Hay que consultar las especificaciones de diseño del equipo, la viscosidad del material y las necesidades de limpieza interna.
Paso 9. Genere el laminado y revíselo capa por capa
No exporte el archivo inmediatamente después de pulsar “soportes automáticos”.
La revisión de capas debe comprobar:
- Que no queden islas sin sostener.
- Que cada nueva sección esté conectada con la anterior o con un soporte.
- Que no aparezcan incrementos bruscos de área evitables.
- Que los orificios permanezcan abiertos.
- Que la base y las columnas se formen correctamente.
- Que ningún soporte atraviese una superficie o una cavidad por error.
La guía oficial de CHITUBOX sobre soportes para SLA, DLP y LCD también destaca la influencia de la viscosidad, la velocidad de elevación, el área de la capa y la separación.
Paso 10. Guarde la configuración y haga una primera validación
Conserve el archivo de preparación, no solo el archivo laminado. Registre como mínimo:
- Orientación.
- Perfil de soportes.
- Versión del software.
- Impresora y resina.
- Lote del material cuando sea relevante.
- Altura de capa.
- Perfil de impresión utilizado.
- Resultado de la inspección.
Esta trazabilidad permite modificar una variable cada vez en lugar de repetir pruebas sin una referencia clara.
Estrategias según la geometría
| Geometría | Riesgo principal | Estrategia inicial |
|---|---|---|
| Placa grande y plana | Área extensa por capa, deformación o separación | Inclinar y distribuir soportes en bordes y zonas interiores sin comprometer las caras funcionales. |
| Pieza alta y estrecha | Vibración o flexión lateral | Reforzar columnas, acortar longitudes libres y estabilizar varios niveles. |
| Carcasa hueca | Ventosa y resina atrapada | Reorientar la cavidad y diseñar drenaje y ventilación verificables. |
| Nervaduras o pestañas finas | Rotura o deformación | Sostener el inicio y añadir contactos progresivos a lo largo del elemento. |
| Pieza flexible | Movimiento durante la separación | Utilizar una orientación estable y validar densidad y contacto con la resina concreta. |
| Modelo con caras cosméticas | Marcas visibles | Llevar los contactos a caras secundarias y prever acceso para acabado. |
| Modelo dental | Alteración de áreas funcionales | Aplicar el flujo validado y la IFU del material; evitar generalizaciones entre indicaciones. |
Soportes automáticos frente a colocación manual
Los soportes automáticos proporcionan un punto de partida útil, especialmente para modelos repetitivos. Sin embargo, el algoritmo no siempre conoce qué superficies son funcionales, qué tolerancias deben medirse o cómo se retirará la estructura.
Un flujo profesional suele combinar:
- Orientación manual basada en la función de la pieza.
- Generación automática como primera propuesta.
- Revisión de islas y puntos mínimos.
- Refuerzo manual de zonas críticas.
- Eliminación razonada de contactos innecesarios.
- Inspección final de las capas.
Reducir soportes únicamente para ahorrar resina puede aumentar el número de fallos. Añadirlos sin criterio tampoco garantiza estabilidad.
Errores comunes
Utilizar un ángulo fijo para todos los modelos
Los valores como 30° o 45° pueden funcionar en ciertos casos, pero no sustituyen el análisis de la geometría y de las capas.
Confiar por completo en el soporte automático
El software puede dejar islas pequeñas, crear contactos en superficies críticas o generar soportes interiores imposibles de retirar.
Colocar solo soportes ligeros
Una pieza pesada puede superar la capacidad de los primeros contactos, aunque tenga muchas puntas pequeñas.
Empezar a sostener la pieza demasiado tarde
El primer soporte debe actuar en el momento en que aparece la zona aislada, no varias capas después.
Ignorar la estructura inferior
Una punta correcta unida a una columna inestable sigue siendo un soporte deficiente.
Orientar una gran cara paralela al tanque
Puede aumentar las cargas de separación y favorecer deformaciones. También concentra cualquier error en una zona extensa.
Huecar sin diseñar drenaje
La resina o el líquido de lavado pueden quedar atrapados, y una cavidad mal orientada puede generar succión.
Corregir todo aumentando la exposición
La falta de soportes no se resuelve necesariamente sobreexponiendo. La exposición incorrecta puede modificar dimensiones, cerrar detalles y cambiar la fuerza necesaria para separar la capa.
Cómo comprobar si la estrategia funciona
Una impresión completa no es automáticamente una pieza correcta. Evalúe:
- Integridad: no faltan capas, puntas, bordes ni elementos.
- Estabilidad: no hay desplazamientos, grietas o líneas asociadas al movimiento.
- Superficie: las marcas están en zonas previstas y pueden acabarse.
- Geometría: no aparecen curvaturas o deformaciones entre soportes.
- Dimensiones: las características críticas cumplen los criterios del proyecto.
- Función: la pieza monta, encaja o trabaja como se esperaba.
- Repetibilidad: el resultado puede reproducirse en más de una fabricación.
Las tolerancias, el instrumento de medición y el plan de muestreo deben definirse según la aplicación. Una prueba visual no reemplaza una medición dimensional cuando la pieza se utilizará para ensamblaje o validación técnica.
Aplicaciones industriales y dentales
En prototipos industriales conviene priorizar las superficies de referencia, los alojamientos, las zonas de unión y la estabilidad de paredes extensas. Para una pieza destinada a una prueba funcional, la orientación también puede influir en el comportamiento mecánico, por lo que debe formar parte de la validación.
En aplicaciones dentales, la colocación de soportes debe seguir el flujo validado para la indicación concreta. No puede deducirse la biocompatibilidad o la aptitud clínica a partir de que una resina sea imprimible.
La orientación, la impresora, el perfil, el lavado, la retirada de soportes y el postcurado deben ajustarse a la TDS, SDS, IFU y normativa local aplicables. Un procedimiento válido para un material de modelos no debe trasladarse automáticamente a guías, férulas, restauraciones provisionales u otros productos.
Seguridad durante la retirada y el posprocesamiento
La resina sin curar puede provocar exposición cutánea y respiratoria. NIOSH recomienda controlar la exposición mediante ventilación y utilizar protección adecuada, incluidos guantes compatibles con acrilatos y disolventes, protección ocular y ropa de trabajo según el riesgo. Consulte la guía de seguridad para fotopolimerización en cuba de NIOSH.
Durante la retirada de soportes:
- Use guantes adecuados para la resina y el líquido de limpieza.
- Proteja los ojos frente a salpicaduras y fragmentos proyectados.
- Mantenga ventilado el espacio de trabajo.
- Utilice herramientas controladas y en buen estado.
- Siga la SDS de la resina y del agente de limpieza.
- Gestione residuos y líquidos contaminados conforme a la normativa local.
El momento de retirar los soportes —antes o después del postcurado— depende del material, la geometría y las instrucciones del fabricante. No existe una secuencia válida para todas las resinas.
Cuándo conviene realizar una impresión de muestra
Para una pieza industrial, dental o flexible nueva, una muestra permite comprobar la orientación, las marcas, el drenaje, la estabilidad y el comportamiento durante el posprocesamiento antes de producir un lote.
En una evaluación de proyecto, Yidimu puede revisar el archivo, la geometría, el material previsto, las superficies críticas y el resultado esperado para preparar una prueba representativa. La aceptación debe basarse en criterios definidos previamente, no únicamente en que la pieza haya terminado de imprimirse.
Conclusión
Aprender cómo colocar soportes en impresión 3D de resina exige analizar la pieza como parte de un proceso completo. Una orientación progresiva, el soporte correcto de islas y zonas débiles, la prevención de cavidades de succión y la revisión capa por capa ofrecen una base más fiable que cualquier regla fija.
Si un proyecto requiere precisión dimensional, superficies controladas o repetibilidad, Yidimu puede participar en la evaluación del archivo y la impresión de una muestra antes de definir la configuración final.
Información del autor: contenido preparado para Yidimu por su equipo editorial técnico, con revisión de documentación de fabricantes, normas y fuentes de seguridad. Los parámetros definitivos deben verificarse con el equipo, la resina, la TDS, la SDS, la IFU y los requisitos de la aplicación.
8. FAQ
¿Cuál es el mejor ángulo para colocar una pieza de resina?
No existe un ángulo universal. Debe elegirse según el área de las capas, la geometría, las superficies críticas, la resina, el sistema de separación y la precisión necesaria. Los valores recomendados por un fabricante solo son directamente aplicables a las condiciones que dicho fabricante especifica.
¿Los soportes automáticos son suficientes?
Pueden servir como punto de partida, pero deben revisarse. Es necesario comprobar islas, puntos mínimos, cambios de sección, superficies funcionales, cavidades y accesibilidad para retirar los soportes.
¿Más soportes significan una impresión más segura?
No siempre. Los soportes adicionales pueden aumentar la estabilidad, pero también consumen material, dejan marcas y dificultan el lavado. Lo importante es que exista una trayectoria de carga estable desde la pieza hasta la plataforma.
¿Cómo sé si un soporte es demasiado fino?
Puede flexionarse, romperse o separarse durante la impresión. Los síntomas incluyen zonas ausentes, desplazamientos, deformación entre contactos o soportes que terminan sin sostener el modelo. La evaluación debe realizarse con la resina y el equipo concretos.
¿Todos los voladizos necesitan soporte?
No necesariamente. La capacidad de fabricar un voladizo depende de su ángulo, longitud, espesor, orientación, material y parámetros. La vista de capas es más fiable que aplicar un único umbral angular.
¿Qué es una isla en el laminado?
Es una región de una capa que comienza sin conexión con material previamente impreso. Debe reorientarse, sostenerse o modificarse para que pueda construirse de forma fiable.
¿Los soportes deben retirarse antes del curado UV?
Depende de la resina y de la pieza. Antes del curado pueden ser más fáciles de cortar, pero algunas geometrías necesitan permanecer sostenidas para limitar deformaciones. Deben seguirse la TDS y la IFU del material.
¿Dónde deben colocarse los soportes en un modelo dental?
Se deben evitar, cuando sea posible, áreas funcionales y superficies críticas. La posición exacta depende de la indicación, el diseño y el flujo validado. No debe utilizarse la misma estrategia para todos los productos dentales.
¿Puedo usar el mismo perfil de soportes en SLA, DLP y LCD?
No debe asumirse. Aunque todas sean tecnologías de fotopolimerización en cuba, emplean sistemas de exposición y separación diferentes. También cambian la resina, la película, la irradiancia y los movimientos del eje Z.